LANGUAGE
Gece vardiyasına iki saat kala, 1 kV LAYPE yalıtımlı kabloyu çalıştıran 90 mm'lik bir ekstruder mat, hafif dalgalı bir yüzey üretmeye başladı. Vida hızı sabitti, çap tarayıcısı birkaç saniyede bir düzeltme yapıyordu ve baş basıncı sabahki referans çizgisinin 18 bar üstüne çıkmıştı. Namlu ayar noktaları bir AYPE işinden basitçe kopyalanmıştı: 195 °C kalıpla 165/175/185/190 °C.
Sorun bileşik değildi. Sıcaklık penceresi vardı. LLDPE, LDPE'den daha sıcak ve daha düz çalışır ve her iki yöndeki hataları cezalandırır: çok soğuk, erimemiş jelleri ve basınç dalgalanmalarını bırakır, çok sıcak ise kalıptan salya akmasına, oksidasyona ve ölçülebilir derecede daha zayıf bir yalıtım duvarına neden olur.
Kısa cevap
LLDPE arada erir 120 ve 130°C ancak erime sıcaklığında işlenir. 180 ila 230°C . Kalıp genellikle ölçüm bölgesinin 10–20 °C üzerinde bulunur. Kablo yalıtımı için ölçülen eriyiği 205–215 °C'de tutun ve asla 240 °C'nin üzerinde kalmasına izin vermeyin.
LLDPE Çalışma Sıcaklık Aralığı, Bölge Bölge
120–130°C rakamı, DSC tarafından ölçülen bir denge erime noktasıdır. Polimerin bir iletkeni 200 m/dak hızla kaplayacak kadar iyi aktığı yeri değil, kristallerin nerede kaybolduğunu gösterir. Erime ile iyi akış arasında 60-90 °C'lik bir boşluk vardır ve alttaki profil aslında bu boşluğu kapatan şeydir.
İki düzeltme mutlak sayılardan daha önemlidir. İlk olarak, ısıtıcı bant okumaları, vidadaki kesme ısınması nedeniyle gerçek erime sıcaklığının 10-25 °C altındadır; dolayısıyla 195 °C'yi gösteren bir varil, 215 °C'lik bir erime sağlıyor olabilir. İkincisi, LLDPE kesmeyle incelmektedir: Eriyik sıcaklığının yükseltilmesi viskoziteyi ve basıncı düşürür, ancak aynı zamanda eriyik mukavemetini de düşürür, bu da daha sonra koni üzerinde sarkma ve bitmiş bobinde ovallik olarak ortaya çıkar.
120–130 °C'lik bir Erime Noktasının Neden Hala 200 °C'lik Bir Kalıba İhtiyacı Var?
Dört mekanizma, veri sayfası numarası ile paneldeki ayar noktaları arasındaki boşluğu açıklar.
Dar bir erime penceresi
LLDPE'nin kısa zincirli dallanma dağılımı çoğu kristalin yaklaşık 10 °C'de erimesini sağlar. LDPE'de olduğu gibi uzun bir yumuşama aşaması yoktur, dolayısıyla katıdan akışa geçiş ani olur ve ilk bölgelerin zaten ısı taşıması gerekir.
Sadece faz değil viskozite
Tamamen erimiş ancak soğuk bir eriyik, 2,5 mm'lik bir yalıtım duvarının etrafına eşit şekilde yayılmayacak kadar viskozdur. 200–225 °C'lik kalıp sıcaklıkları, viskoziteyi, polimerin kara uzunluğunu terk etmeden önce gevşediği noktaya getirir.
Kesme ısısı bütçenin bir parçasıdır
Bir PE vidasının yükünü eriten enerjinin kabaca üçte biri ila yarısı, ısıtıcı bantlardan değil, mekanik işten gelir. Bu nedenle aşınmış bir vidanın aynı erime sıcaklığına ulaşması için panelde birdenbire 15 °C daha fazla sıcaklığa ihtiyacı vardır.
Kalış süresi en yüksek sıcaklığın üzerindedir
Bozunma, sıcaklıkla çarpılan süreyi takip eder. İki dakika boyunca 215 °C'de tutulan bir eriyik, çıktının düşük olduğu ve polimerin oyalandığı yavaş bir başlatma sırasında otuz saniye boyunca 245 °C'ye yükseltilen bir eriyikten genellikle daha güvenlidir.
LLDPE'nin LDPE, HDPE ve XLPE ile Karşılaştırması
Paneldeki sıcaklık hatalarının çoğu, komşu bir tarifin yeniden kullanılmasından kaynaklanmaktadır. Aşağıdaki karşılaştırma pencerelerin gerçekte ne kadar uzakta olduğunu göstermektedir.
Sıcaklık Sorunlarının Gerçekte Ortaya Çıktığı Yer
Bir LAYPE hattı hurda üretmeye başladığında, nedenler kümelenme eğilimi gösterir. Aşağıdaki bölüm, devreye alma ve sorun giderme ziyaretleri sırasında en sık gördüğümüz modeli yansıtmaktadır: bu bir laboratuvar istatistiği değil, teşhis amaçlı bir ağırlıklandırmadır.
%34
Çok soğuk erimek
%27
Çok sıcak erimek
%21
Kalıp ve kafa dengesizliği
%12
Soğutma profili
%6
Alma gerilimi
Soğukta eriyen iki arıza modu birbirinden ayrılmaya değerdir. Erimemiş jel parçacıkları, müşteri kabloyu çıkarıncaya kadar hayatta kalan yükseltilmiş tümsekler olarak görünürken, aç bırakılmış bir besleme bölgesi 20-40 bar'lık döngüsel basınç salınımları ve görünür çaplı şeritler üretir. Sıcakta eriyen arızalar farklı görünür: karada kahverengi kalıp akıntısı, kafada hafif bir asetik veya mumsu koku ve kopma uzamasının, çekme mukavemeti oluşmadan önce düşmesi.
Reçine Sınıfı Neden Sıcaklık Kadar Önemlidir?
Dünyadaki LLDPE'nin yaklaşık yüzde 60'ı kabloya değil filme gidiyor. Bu tek gerçek çok yaygın bir hatayı açıklıyor: ucuz ve bulunabilir olduğu için genel bir film kalitesi satın almak, ardından tüm hafta boyunca kablo hattında jeller ve yanıklarla mücadele etmek.
Film – yaklaşık %62
Kablo bileşikleri — yaklaşık %14
Dönerek kalıplama — yaklaşık %11
Enjeksiyon kalıplama – yaklaşık %7
Boru ve diğerleri — yaklaşık %6
Kablo kaliteleri farklı şekilde belirtilir. Sıkı bir bant içinde kontrollü bir erime indeksi, belgelenmiş bir antioksidan paketi, düşük jel sayısı ve tanımlanmış bir hacim direnci arayın. Bir film sınıfı aynı 120-130°C erime noktasına ulaşsa da yine de 90°C suya batırmada başarısız olabilir, çünkü katkı paketi hiçbir zaman ıslak elektrikle yaşlandırma için tasarlanmamıştır.
Pencereyi Koruyan Başlatma ve Kapatma Sırası
LLDPE'de sıcaklık kontrolü çoğunlukla bir ekipman sorunu değil, bir disiplin sorunudur. Aşağıdaki sıra yaklaşık 45 dakika sürer ve vardiya değişiminde ortaya çıkan hurdanın çoğunu önler.
1. Sensörleri doğrulayın. Her termokupl'u kalibre edilmiş bir probla kontrol edin. Ölçüm bölgesinde 15 °C'lik bir kayma, eriyiği herhangi bir alarm olmadan aralık dışına çıkarmak için yeterlidir.
2. Yavaşça ıslatın. Soğuktan 160 °C'ye ısıtın ve vidalamaya başlamadan önce 30-40 dakika tutun. Hızlı rampalar kafayı namludan daha serin bırakır ve ilk saatte bir dalgalanma yaratır.
3. Boşaltın, ardından rampalayın. Önceki polimeri bir PE temizleme bileşiğiyle temizleyin, ardından kalıp atmosfere açıkken ayar noktalarını 15-20 rpm'de çalıştırmak için adım atın.
4. Gerçek eriyiği okuyun. Kalıptaki eriyiği araştırın, son iki bölgeyi ayarlayın ve ancak bundan sonra kafa basıncını izlerken hat hızını 10 m/dak'lık adımlarla artırın.
5. Temizlemeyi bırakın. Kısa süreli duraklamalar için ısıtıcıları kapatmak yerine 150 °C'de tutun; uzun duruşlarda, tapanın soğumasını önlemek için vidayı boşaltın ve geri çekin.
6. Her değişikliği günlüğe kaydedin. Makara başına erime sıcaklığını, kafa basıncını ve hat hızını kaydedin, böylece daha sonraki bir şikayetin belirli bir çalışmaya kadar izi sürülebilir.
Pencereyi Sabit Tutan Donanım
Ayar noktaları yalnızca makine bunları tekrarlayabildiğinde geçerli olur. Bir LLDPE hattında üç donanım detayı önemlidir: Yeterli L/D'ye sahip bir PE vidası ve bir bariyer veya karıştırma bölümü, basıncı yükseltmeyen uygun boyutta bir elek paketi ve eriyiğin gevşemesi için yeterli alan uzunluğuna sahip bir kalıp. Düşük sıkıştırmalı genel amaçlı bir vida LLDPE'yi çalıştırır, ancak aynı yüzey kalitesine ulaşmak için genellikle 10–15 °C daha fazla ısıya ihtiyaç duyar ve bu da termal güvenlik marjını kısaltır.
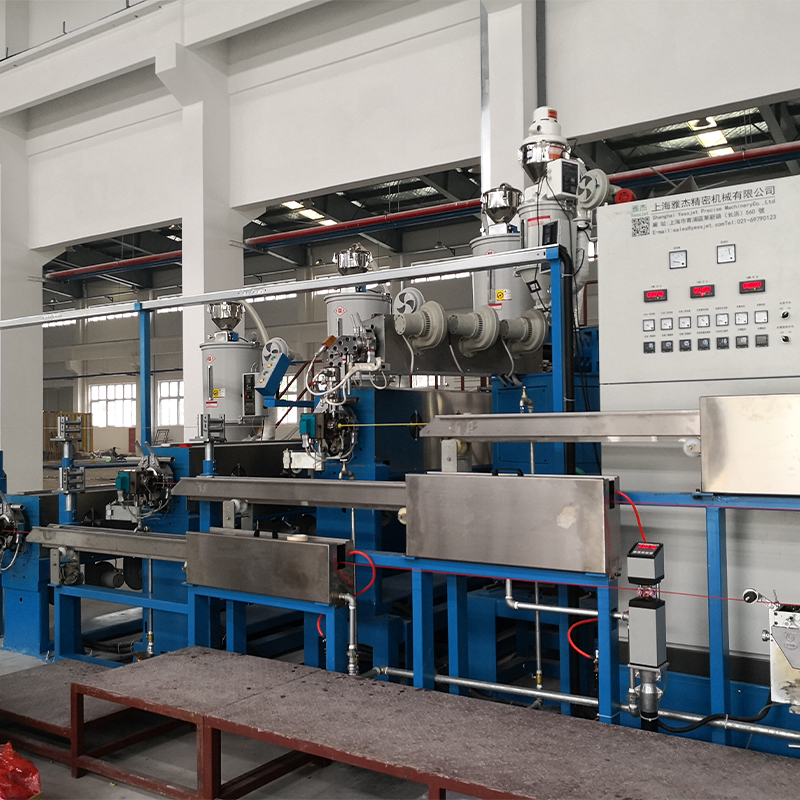
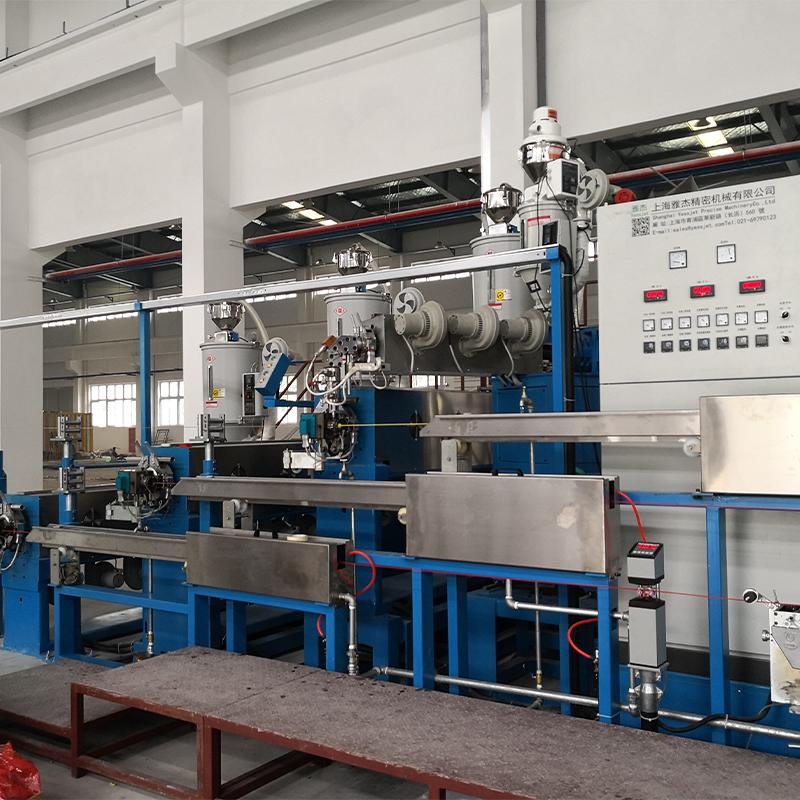 Yüksek Verimli PP, PVC ve PE Kablo Ekstruder PP, PVC ve PE ile uyumlu, enerji tasarruflu, yüksek verimli kablo üretimi için sunulan, yalıtım ve kılıflara yönelik çok işlevli bir ekstrüzyon çekirdeği. Ürünü Görüntüle →
Çıkışın makara değişiklikleriyle sabit kalması gerektiğinde, sıcaklık stabilitesi ve hat sürekliliği aynı sorundur. Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri alma tarafı makaraları değiştirirken ekstruderin sabit bir vida hızında çalışmasını sağlayın; bu, eriyik sıcaklığının değişmesine neden olan tekrarlanan ısınma ve soğuma döngülerini ortadan kaldırır.
Ekstruder seçimi, sıcaklık profili sonlandırılmadan önce kendi incelemesini hak eder. Rehberimiz yüksek verimli PP, PVC ve PE kablo ekstrüderleri vida geometrisini, çıktı eşleştirmeyi ve tek makine ile entegre hat konfigürasyonları arasındaki pratik farkları kapsar.
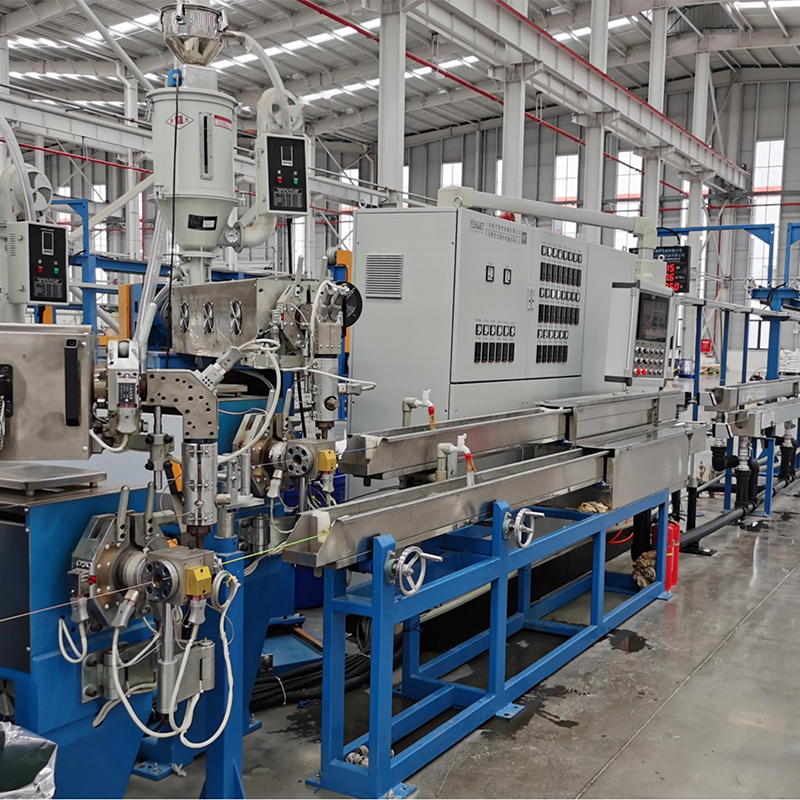
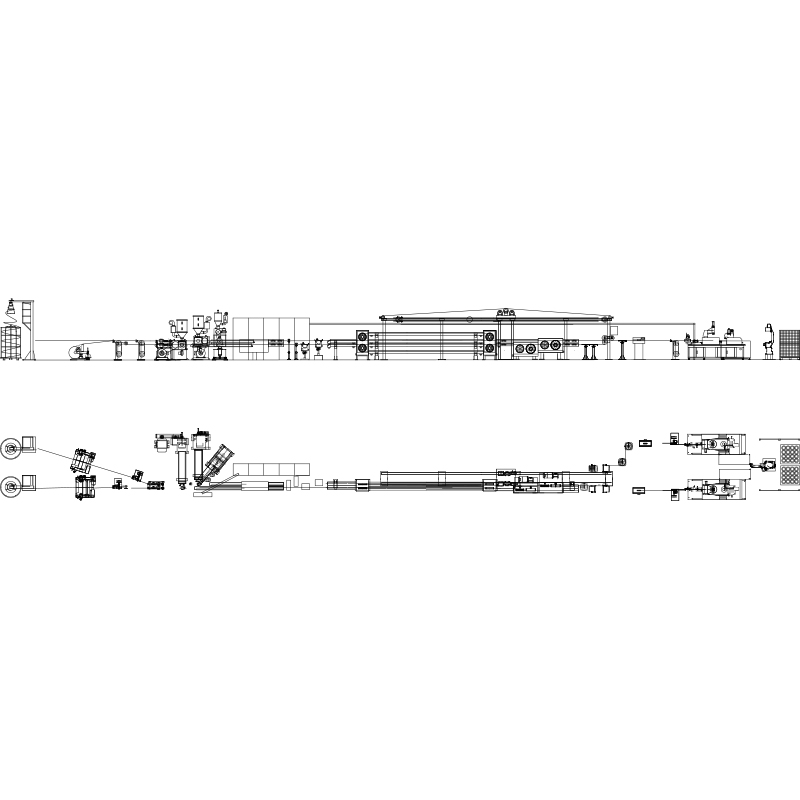 Yalıtımlı ve Kılıflı Kablo için Tel ve Kablo Ekstrüzyon Hattı Yalıtımlı veya kılıflı teller ve kablolar için, malzemeye özel ekstrüzyonu PLC kontrolü ve aşağı yönde soğutma, yazdırma ve alma ekipmanıyla birleştiren otomatik bir hat. Ürünü Görüntüle →
Aşağı akış tarafında, erime sıcaklığı hikayenin sadece yarısıdır: soğutma oluğu ve alma gerilimi, yalıtımın yeni üretilen kalıbın boyutlarını koruyup korumayacağını belirler. Birkaç Newton dahilindeki gerginlik kontrol sistemi, operatörlerin sıklıkla ekstruderde suçladığı ovalliği ve büzülmeyi önler.
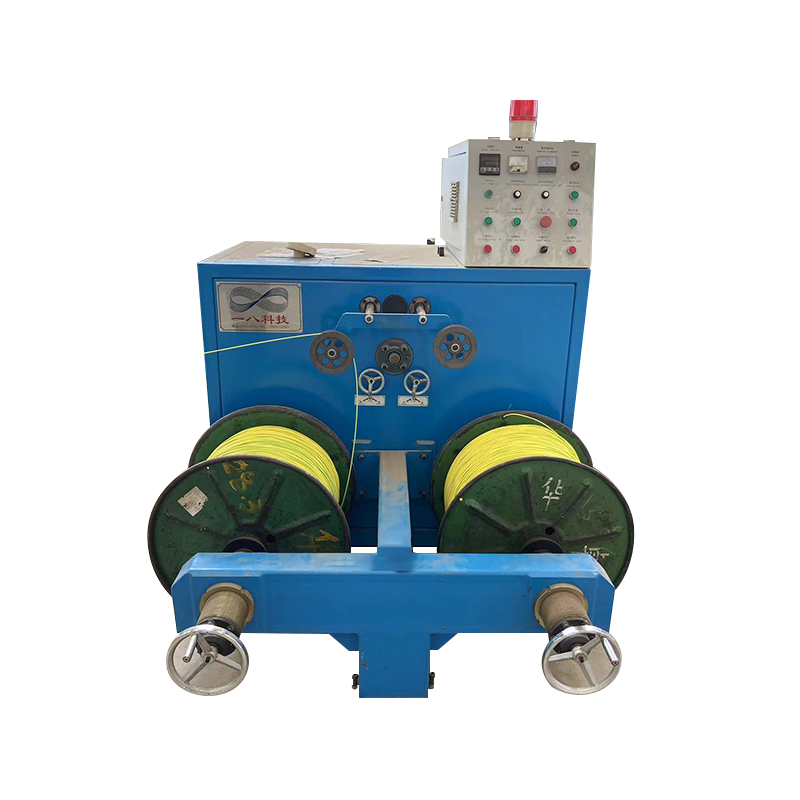
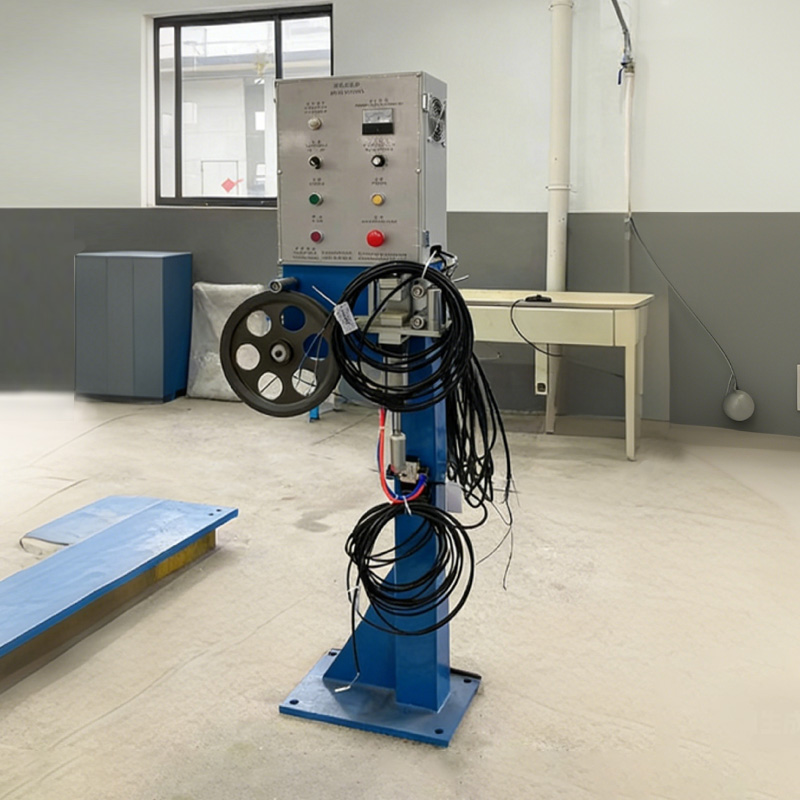 Sargı için Tel ve Kablo Gerginlik Kontrol Sistemi Gerilmeyi, hasarı, gevşek sarımı ve düzensiz düzenlemeyi önlemeye yardımcı olmak için sarma sırasında kablo gerginliğini gerçek zamanlı olarak ayarlayan bir aksesuar sistemi. Ürünü Görüntüle →
Bakım, Kayıtlar ve Uyumluluk
Bir sıcaklık penceresi yalnızca termokuplun etrafındaki ekipman kadar güvenilirdir. Üç bakım rutini dürüst kalmasını sağlar:
- Isıtıcı bantlarını yeniden sıkın ve her üç ayda bir teması kontrol edin; Gevşek bir bant, sensörde doğru, eriyikte ise yanlış okuyan bir soğuk nokta oluşturur.
- Termokuplları ve kontrol cihazlarını yılda iki kez ve her zaman vida veya kovan değişiminden sonra bir referans probu ile doğrulayın.
- Üretim partisi başına jel sayısını ve elek paketi basınç artışını takip edin; sabit erime sıcaklığında artan basınç eğilimi genellikle bir sıcaklık hatasına değil kirlenmeye veya vida aşınmasına işaret eder.
Uyumluluk durumunda, erime sıcaklığı kaydı, IEC 60502-1 kapsamında LV kablosu ve EN 50575 kapsamında CPR yangına tepki beyanları için gereken süreç kanıtlarının bir parçasıdır; burada bileşik formülasyonu ve termal geçmişi, beyanı besler. Erime sıcaklığını, bileşik parti numarasını ve makara kimliğini tek bir kayıtta bağlantılı tutun; Bir müşteri bir partinin neden farklı davrandığını sorduğunda, bu bağlantı soruyu günler yerine dakikalar içinde yanıtlıyor. RoHS ve REACH belgeleri yalnızca bitmiş makarayla değil, bileşik partiyle birlikte seyahat etmelidir.
LLDPE, LDPE'den biraz daha sıcak çalıştırdığınız için sizi cezalandırmayacaktır; kopyalanmış bir tarifi çalıştırdığınız için sizi cezalandıracaktır. Veri sayfasında erime noktası olarak 120–130 °C'yi, paneldeki işleme penceresi olarak 180–230 °C'yi ve kablo yalıtımı için pratik hedef olarak 205–215 °C'yi kabul edin. Daha sonra kontrolör ekranına güvenmek yerine bunu kalıptaki bir iğne probu ile doğrulayın ve her makara için numarayı yazın. Bu alışkanlık tek başına bileşiğe atfedilen yüzey, jel ve ovallik sorunlarının çoğunu ortadan kaldırır.