LANGUAGE
Bir kablo fabrikası, AYPE siparişinden kalan namlu profilli, doğrusal düşük yoğunluklu polietilen üzerine ceket işi yürütüyor. Yarım saat içinde erime basıncı yükselir, yüzey puslu görünür ve kıvılcım test cihazı hataları kaydetmeye başlar. Hattaki hiçbir şey bozuk değil. Reçine, profilin yazıldığı sıcaklıktan farklı bir sıcaklıkta erir.
Sonuç olarak: LAYPE'nin erime noktası DSC zirvesi olarak yaklaşık 120 ila 128 °C'dir; kabaca LDPE'nin 10 ila 15 °C üzerinde ve HDPE'nin 8 ila 12 °C altındadır. Erime 105 ila 112 °C civarında başlar ve yaklaşık 130 °C'de sona erer. Besleme bölgesi sıcaklığına, beklenen erime basıncına ve yalıtım duvarında ne kadar erimemiş jelin kalabileceğine tek bir rakam değil, bu aralık karar verir.
Aşağıdaki bölümler sayının nereden geldiğini, komonomer seçiminin onu nasıl değiştirdiğini ve bunun namlu ayarlarına, gerilim kontrolüne ve koşu hattına dayanabilen gelen denetim kurallarına nasıl dönüştürüleceğini kapsar.
LLDPE Erime Noktası Aslında Nedir?
Diferansiyel taramalı kalorimetri, erimeyi bir nokta olarak değil, bir eğri olarak bildirir. İkinci ısıtma çalıştırmasında, standart bir LLDPE, 105 ila 112 °C civarında ekstrapole edilmiş bir başlangıç, 120 ila 128 °C arasında bir zirve ve 128 ila 135 °C kadar taban çizgisine dönüş gösterir. Tedarikçiler zirveyi belirtiyor çünkü laboratuvardan laboratuvara iyi bir şekilde tekrarlanıyor, ancak bir besleme bölgesi ayarlanırken önemli olan başlangıç rakamıdır.
DSC zirvesi, ikinci eleme
ASTM D3418 veya ISO 11357-3'e göre 10 °C/dak'da ortak büten, heksen ve okten kaliteleri için 120 ila 128 °C.
Erime başlangıcı
105 ila 112°C. Kısmi erime burada başlıyor, dolayısıyla varil profili yazarken dikkate alınması gereken sayı budur.
Vicat yumuşama noktası
88 ila 100°C. Yük altında sertliği tanımlar, erimeyi değil ve bunu bir erime ayar noktası olarak kullanmak dalgalanmaya neden olur.
Pratik erime sıcaklığı
Kalıpta 190 ila 220 °C, tepe noktasının kabaca 60 ila 90 °C üzerinde, böylece polimer tamamen erimiş ve homojen olur.
Yoğunluk tahmin edilebileceği gibi zirveyi hareket ettirir. Esnek film ve kablo kılıfları için kullanılan 0,915 ila 0,922 g/cm³ arasındaki kaliteler, 120 ila 123 °C civarında erir. 0,926 ila 0,940 g/cm³ arasındaki kaliteler, zirveyi 126 ila 130 °C'ye iter ve sıkıştırma bölgesinde HDPE'ye daha yakın davranır.
LAYPE Neden LDPE'nin Üstünde Eriyor?
Fark, dallanma mimarisinden kaynaklanmaktadır. LDPE yüksek basınç altında üretilir ve omurgasında uzun zincirli dallar taşır. Bu dallar kristal kafesine giremeyecek kadar hacimlidir, dolayısıyla kristal büyümesini engellerler ve kristalliği yaklaşık yüzde 35 ila 45 arasında tutarlar. LLDPE bir koordinasyon katalizörüyle üretildiğinden omurgası doğrusal kalır ve yalnızca iki ila altı karbondan oluşan kısa dallar sarkar. Kısa dallar da kafesin dışında bırakılır, ancak aralarındaki doğrusal bölümler çok daha verimli bir şekilde lamellere katlanır. Kristallik yaklaşık yüzde 45 ila 55'e yükselir ve erime zirvesi de onunla birlikte yükselir.
Moleküler ağırlık dağılımı etkiyi güçlendirir. LLDPE daha dar bir dağılıma sahiptir ve uzun zincirli dallanma göstermez, dolayısıyla LDPE'ye göre belirgin şekilde daha az kayma incelmesi gösterir. Aynı erime indeksinde daha fazla vida torku gerektirir, daha yüksek kalıp basıncı üretir ve daha düşük erime mukavemeti ve daha az kalıp şişmesi gösterir. LDPE için optimize edilmiş bir vida, her bölge sıcaklığı zaten doğru olsa bile LLDPE üzerinde genellikle düşük performans gösterir.
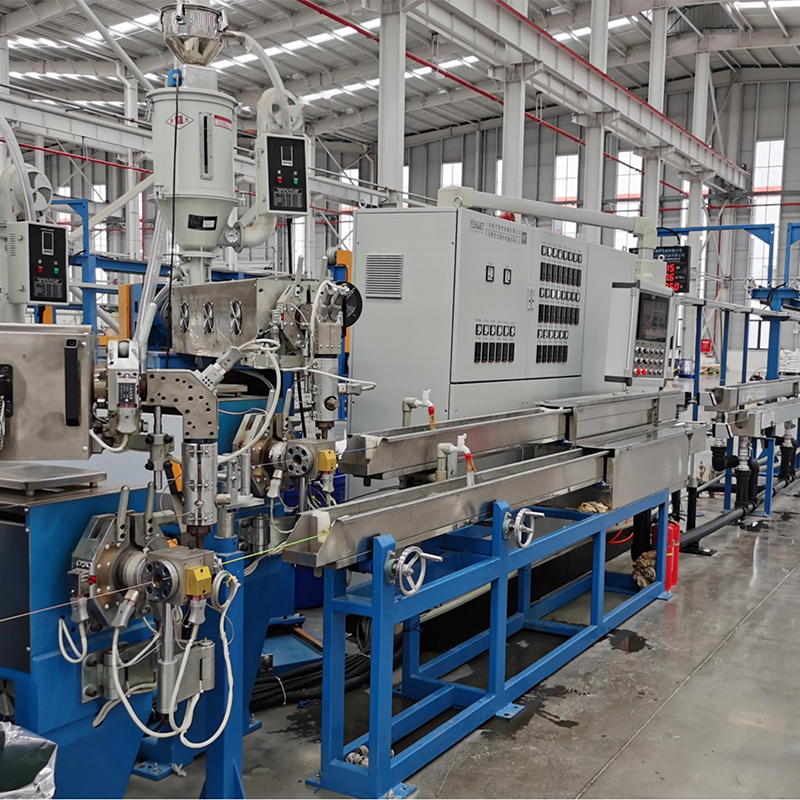
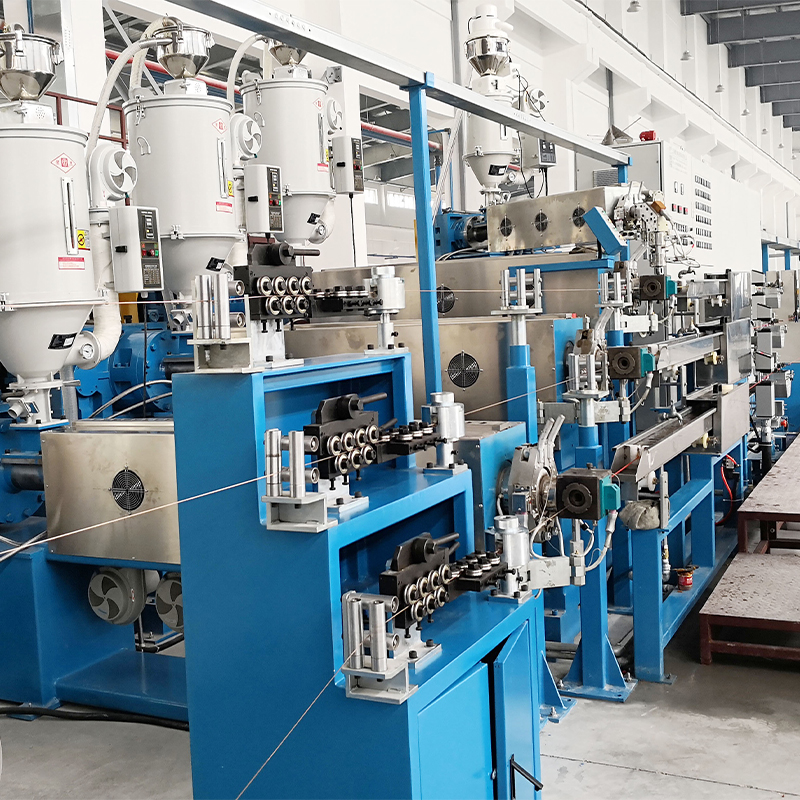
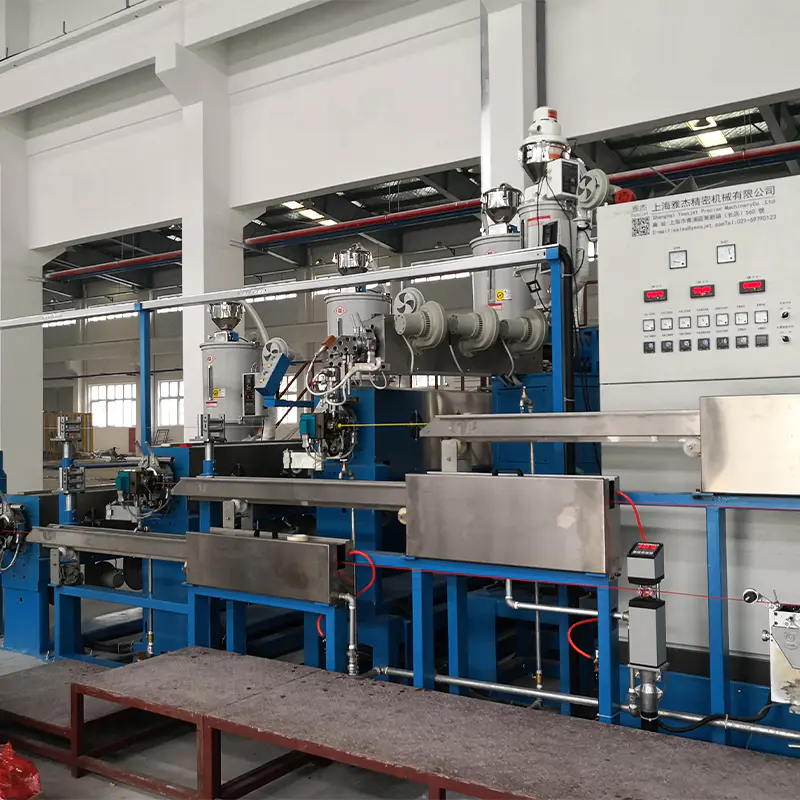 Yalıtım ve Kaplama için Tam Otomatik PE PVC Kablo Ekstruder PE ve PVC kablo izolasyonu ve kılıfları için entegre ekstrüzyon sistemi, vida ve hat tasarımının zorlu polietilen işlemeye uygun olması gerektiği durumlar için uygundur. Ürünü Görüntüle →
Kademeli Erime Verileri
Aşağıdaki karşılaştırma, kablo ve film hatlarında en sık görülen dört polietilen ailesini kapsamaktadır. Aralıklar ticari sınıfları kapsar; belirli bir parti bunların içinde herhangi bir yere oturabilir.
Reçine
Yoğunluk (g/cm³)
DSC zirvesi (°C)
Kristallilik
Erime davranışı
LDPE
0,918–0,932
108–115
%35–45
Güçlü kesme incelmesi, yüksek kalıp şişmesi
LAYPE (C4–C8)
0,915–0,940
120–128
%45–55
Düşük erime mukavemeti, düşük kayma hassasiyeti
Metalosen LLDPE
0,900–0,925
115–124
%40–50
Keskin tek tepe, yüksek tokluk
HDPE
0,941–0,965
130–136
%60–80
Yüksek sertlik, en yüksek erime sıcaklığı
Tepe değerleri, 10 °C/dk'daki ikinci ısı DSC sonuçlarıdır. Metalosen LLDPE ayrı olarak listelenmiştir çünkü dar bileşim dağılımı geniş bir erime aralığından ziyade keskin bir tepe noktası oluşturur.
Bir Erime Sayısının Ardındaki Gizli Göstergeler
Bir veri sayfası genellikle tek bir zirveyi listeler. Aşağıdaki grafik bu sayının neyi gizlediğini göstermektedir: yoğunluk ve erime indeksi aynı görünse bile, hangi alfa-olefin komonomerinin kullanıldığına bağlı olarak zirve 15 °C'ye kadar hareket eder.
110°C
LDPE
118°C
mLLDPE
121°C
C4 notu
124°C
C6 sınıfı
126°C
C8 sınıfı
133 °C
HDPE
Eğride iki sinyal daha gizleniyor. Birinci ısı ve ikinci ısı pikleri iki ila dört derece farklılık gösterebilir ve yalnızca ikinci ısı reçinenin kendisini yansıtır. Tepe genişliği de önemlidir: geniş bir erime aralığı, geniş bir bileşim dağılımına ve daha yüksek jel riskine işaret ederken, üç ila beş derecelik keskin bir tepe noktası, tekdüze bir metalosen derecesini gösterir. Tedarikçi partileri arasındaki iki derecelik bir kayma, genellikle 0,002 ila 0,003 g/cm³ yoğunluk değişikliğine eşittir; bu, eriyik basıncını birkaç bar hareket ettirmeye yeterlidir.
Erime Noktasını Namlu Ayarlarına Dönüştürme
Başlangıç ve zirve bilindikten sonra profil kendini yazar. Besleme bölgesi başlangıç seviyesinin oldukça altında kalır, böylece katı yatak taşınmaya devam eder, sıkıştırma bölgesi erime aralığını geçer ve ölçüm bölgesi işi zirvenin üzerinde bitirir.
- Besleme bölgesi: Erken erimeyi ve kabarmayı önlemek için 150 ila 170 °C, başlangıçtan yaklaşık 40 ila 50 °C aşağıda.
- Sıkıştırma bölgesi: 185 ila 205 °C, burada çoğu kristal yapı kaybolur ve eriyik yoğunlaşır.
- Dozaj bölgesi: 200 ila 215 °C, homojenizasyon ve basınç oluşumu için.
- Adaptör ve çapraz kafa: 200 ila 220 °C, kablo çapraz kafaları soğutma oluğundan önce sarkmayı sınırlamak için genellikle alt uçta bulunur.
Kalıptaki erime sıcaklığı 200 ile 220 °C arasına ulaşmalıdır. Yaklaşık 180 °C'nin altına düştüğünde erimemiş jeller duvarda hayatta kalır ve kıvılcım testinde yüzey lekeleri veya zayıf noktalar olarak ortaya çıkar. 250 °C'nin üzerine çıkıldığında oksidasyon hızlanır, kalma süresi kritik hale gelir ve reçine teknik olarak hala stabil olmasına rağmen jel oluşumu artar.
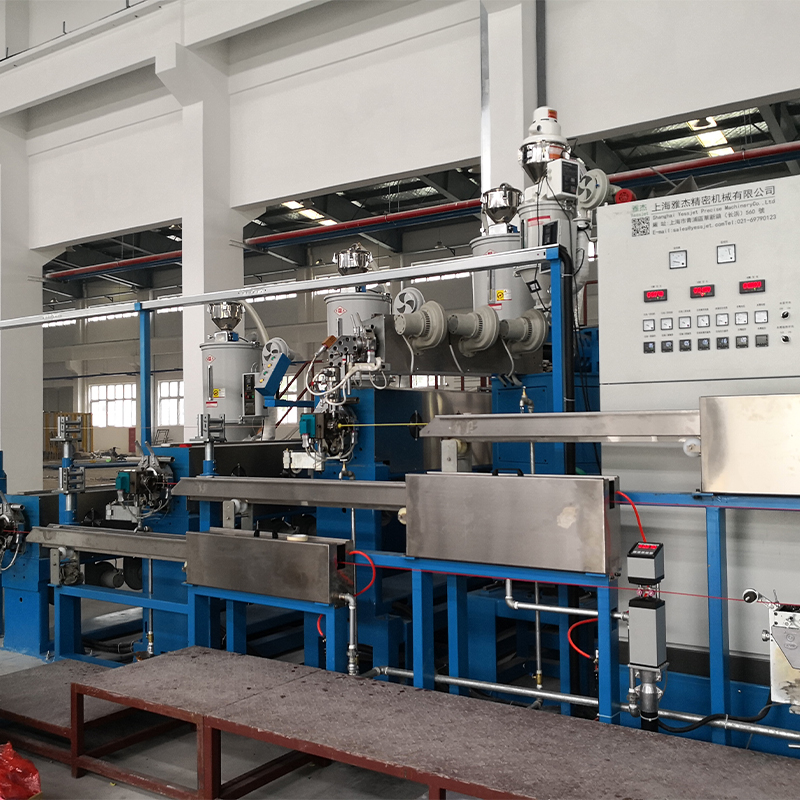
 PLC Sıcaklık Kontrollü Otomatik Tel ve Kablo Ekstrüzyon Hattı Sabit ekstrüzyon için ithal vida ve kovan, PLC kontrolü ve hassas sıcaklık düzenlemesi ile tellerin izolasyonu veya kılıfı için entegre hat. Ürünü Görüntüle →
Düşük erime mukavemeti hikayenin ikinci yarısıdır. LLDPE, kalıptan çıktıktan sonra şeklini zayıf bir şekilde korur, bu nedenle çap kontrolü, yalnızca kalıp geometrisinden ziyade büyük ölçüde stabil çekme ve sarmaya bağlıdır. Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri Makara değişiklikleri sırasında hız değişikliklerini emer ve eriyik soğurken gerilimi sabit tutar.
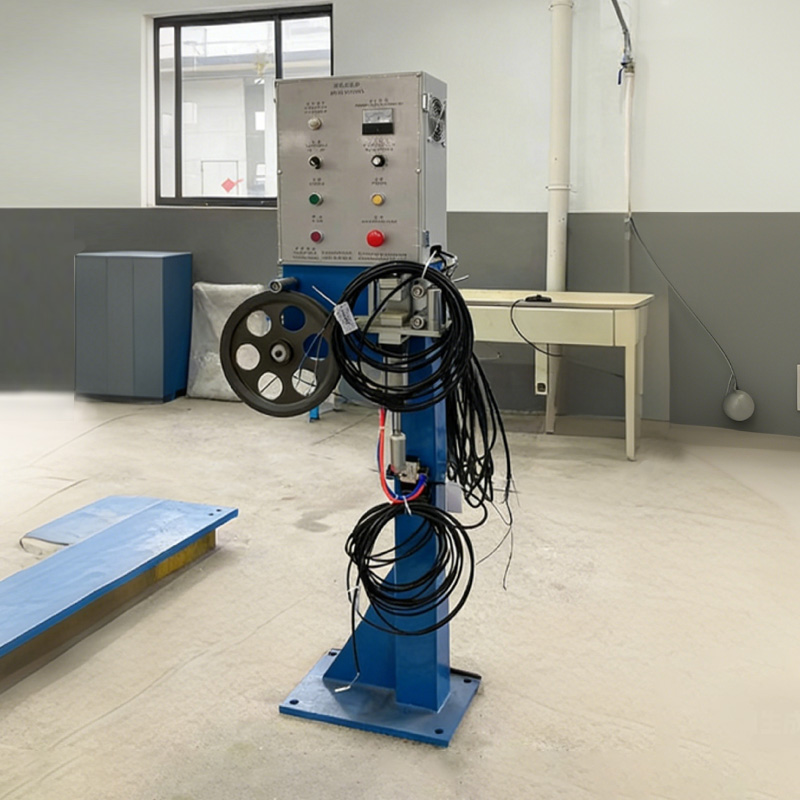 Kararlı Sargı için Tel Kablo Gerginlik Kontrol Sistemi Sarma sırasında kablo gerginliğini düzenleyerek esnemeyi, gevşek sargıyı ve düzensizliği önleyen, tutarlı kablo kalitesini destekleyen aksesuar sistemi. Ürünü Görüntüle →
LLDPE Hacmi Gerçekte Nereye Gidiyor?
Kablo ve tel, küresel LAYPE tüketiminin gerçek ama küçük bir kısmını oluşturuyor. Bu bağlam, bir tedarikçinin kaliteyi değiştirmesi, kapasiteyi yeniden tahsis etmesi veya bir tesisin film üreticileriyle reçine tahsisi konusunda pazarlık yapması durumunda önemlidir.
- Streç ve tarımsal film dahil film ve ambalaj: yaklaşık yüzde 62
- Enjeksiyonla kalıplanmış ürünler: yaklaşık yüzde 12
- Rotasyonel kalıplama: yaklaşık yüzde 9
- Kablo ve tel yalıtımı, kaplama ve bileşikler: yaklaşık yüzde 7
- Borular, kanallar ve diğer ekstrüzyon: yaklaşık yüzde 5
- Masterbatch'ler, yapıştırıcılar ve çeşitli: yaklaşık yüzde 5
Seçim ve Başlatma Sırası
Tekrarlanabilir bir işlem sırası, geçişin hurdaya dönüşmesini önler.
- Yalnızca veri sayfası zirvesini değil, lotun gerçek DSC eğrisini çekin ve başlangıç sıcaklığını doğrulayın.
- Yoğunluğu ve komonomeri son kullanıma göre eşleştirin: 0,920 g/cm³'e yakın esnek kılıf dereceleri, 0,935 g/cm³'e kadar daha sert yapılar.
- Besleme bölgesini ölçülen başlangıcın 40 ila 50 °C altına ayarlayın, ardından sıkıştırma ve ölçüm bölgelerini adım adım yükseltin.
- Hat hızına dokunmadan önce erime sıcaklığını ve erime basıncını en az on dakika boyunca sabit tutun.
- Makine hala termal olarak genleşirken, ilk otuz dakika boyunca bir kıvılcım testi veya jel sayımı ile duvar kalitesini doğrulayın.
- Namlu profilini, erime sıcaklığını ve reçine parti numarasını birlikte kaydedin, böylece bir sonraki aynı iş bilinen bir noktadan başlar.
Test, Bakım ve Uyumluluk Notları
Erime noktası verileri yalnızca ölçümün güvenilir olması durumunda faydalıdır. DSC hücresini 156,6 °C'de indiyumla yeniden kalibre edin ve taban çizgisini yılda en az bir kez doğrulayın, çünkü sürüklenen bir hücre sabiti, bildirilen her tepe noktasını bir veya iki derece kaydırır. Namlu termokuplları da aynı ilgiyi hak ediyor: ölçüm bölgesindeki beş derecelik bir hata, gerçek profili çoğu reçine parti varyasyonundan daha fazla değiştirir.
Depolama basittir. LLDPE higroskopik değildir ve normalde kurumaya ihtiyaç duymaz, ancak UV'ye ve PVC ile çapraz kontaminasyona karşı korumaya ihtiyaç duyar; bu da geçiş sırasında doğrudan yıkama yerine uygun bir temizleme bileşiği gerektirir. Kablo ürünleri için erime verileri, gelen muayeneyi ve parti izlenebilirliğini desteklerken, bitmiş ürünün hala kıvılcım, çekme ve uzama testlerini geçmesi gerekiyor.
Proses tarafında, erime basıncı eğilimlerinin, motor yükünün ve jel sayımlarının rutin kontrolleri, erime sorunlarını müşteriye ulaşmadan yakalar. Hatların değiştirilmek yerine yükseltildiği durumlarda, gözden geçirilmiş bir ekstruder kurulumu yeni bir vidadan daha değerli olabilir ve yüksek verimli PE ve PVC kablo ekstruder kılavuzu bu incelemeyle birlikte gelen pratik kontrolleri kapsar.