LANGUAGE
Saat 06.40'ta hat durdu. On bir saat boyunca 2,5 metrekarelik inşaat telini 780 m/dak hızla çalıştıran 90 mm'lik bir PVC ekstruder, bir ısıtma oranı hatası nedeniyle tetiklendi: bölge 3, 175 °C ayar noktasına karşı 163 °C'yi tuttu ve her yeniden başlatma, dört dakika sonra aynı kapanmayla sonuçlandı. Ekip önce ısıtıcı bandını değiştirdi. Hiçbir şey değişmedi. Asıl arıza, 11 °C düşük sıcaklık okuyan, gevşek kıvrımlı on iki yıllık bir termokupldu.
Kısa versiyon: "ısıtıcı ekstrüderi beklenen hızda ısınmıyor" bir sıcaklık alarmı değil eğim testidir. Kontrol cihazı, bir bölgenin ne kadar hızlı ısındığını, ne kadar hızlı ısınması gerektiğiyle karşılaştırır ve ölçülen eğim, yapılandırılan zeminin altına düştüğünde alarm verir. Kablo ekstrüzyon hatlarında bu olayların çoğunluğu ölü bir elemandan ziyade ölçüme veya güç anahtarlama hatalarına dayanmaktadır, bu nedenle ısıtıcıya dokunmadan önce sensörün kanıtlanması en fazla zaman tasarrufu sağlar.
Bu ayrımın bir fiyat etiketi vardır. Yanlış ısıtıcı teşhisi bir banda, bir saate ve hurdaya çıkmış bir makaraya mal olur. Kaçırılan bir kablo hatası, tekrarlanan bir kesintiye neden olur, çünkü gevşek bir termokupl, namlu çalışma sıcaklığına ulaştığında ve iletkenler genişlediğinde tekrar sürüklenir.
Isıtma Hızı Kontrolünün Gerçekten Karşılaştırdığı Şeyler
Kontrol, sıcaklık döngüsü içinde yapılan bir kendi kendine testtir. Kontrolör bölge sıcaklığını her yarım saniye ile bir saniye arasında örnekler, kısa bir yuvarlanma tamponu tutar ve eğimi saniye başına derece cinsinden hesaplar. Isınma sırasında minimum eğim beklenir; ölçülen eğim tüm pencere boyunca o katın altında kalırsa ısıtıcının gücünü keser ve arızayı bildirir. Hassasiyeti iki ayar belirler: genellikle 10 ila 20 saniye olan pencere uzunluğu ve kabul edilebilir minimum kazanç. Pencereyi çok fazla genişletirseniz, içinde gerçek bir eleman arızası gizlenir; çok fazla daraltırsanız normal aşım alarmı tetikler.
Test yalnızca eğimi izlediğinden, çok farklı üç hata HMI'da tam olarak aynı mesajı üretir.
Isı girişi kaybı
Açık bir ısıtma elemanı, yanmış bir yarı iletken sigorta, artık iletmeyen bir katı hal rölesi, çukurlu kontaktör uçları, atmış bir termal kesici veya kurulduğu günden bu yana verim açısından yetersiz boyutlandırılmış bir bölge.
Isı çok hızlı çıkıyor
Isınma sırasında hala çalışan bir soğutma fanı, ceket suyu sızıntısı, açık kalıp kafası, büyük soğuk termal kütle veya kışın açık duran bir tesis kapısı. Isıtıcı gayet iyi; yük değil.
Ölçüm yanlış
Termokupl sapması, ters polarite, parametrelerde yanlış sensör tipi seçilmiş, gevşek bir kıvrım, hasarlı bir dengeleme kablosu veya her iki uçta topraklanmış bir koruma. Namlu sıcaktır; sinyal değil.
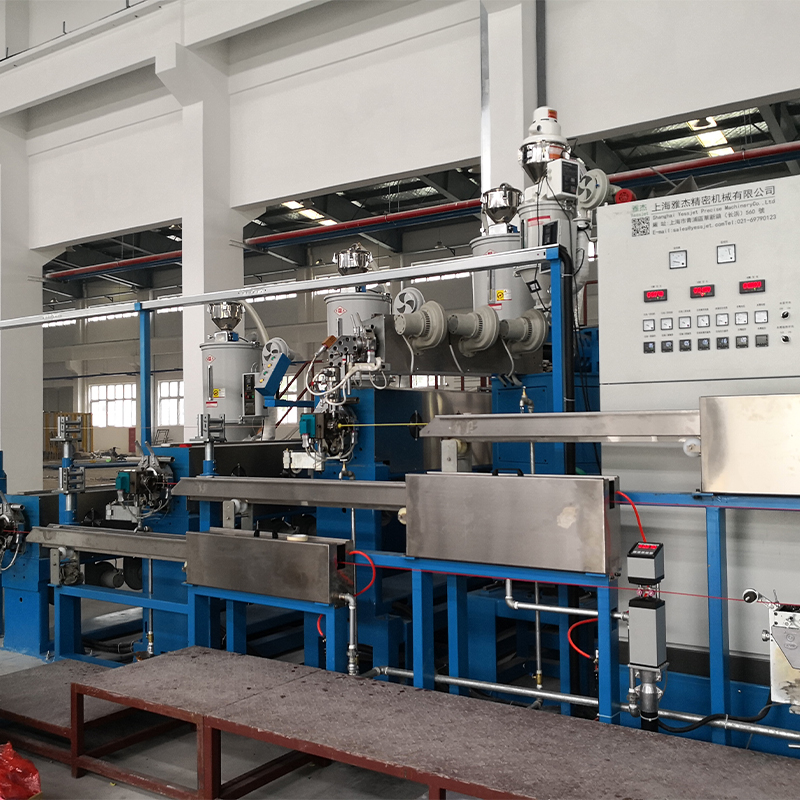
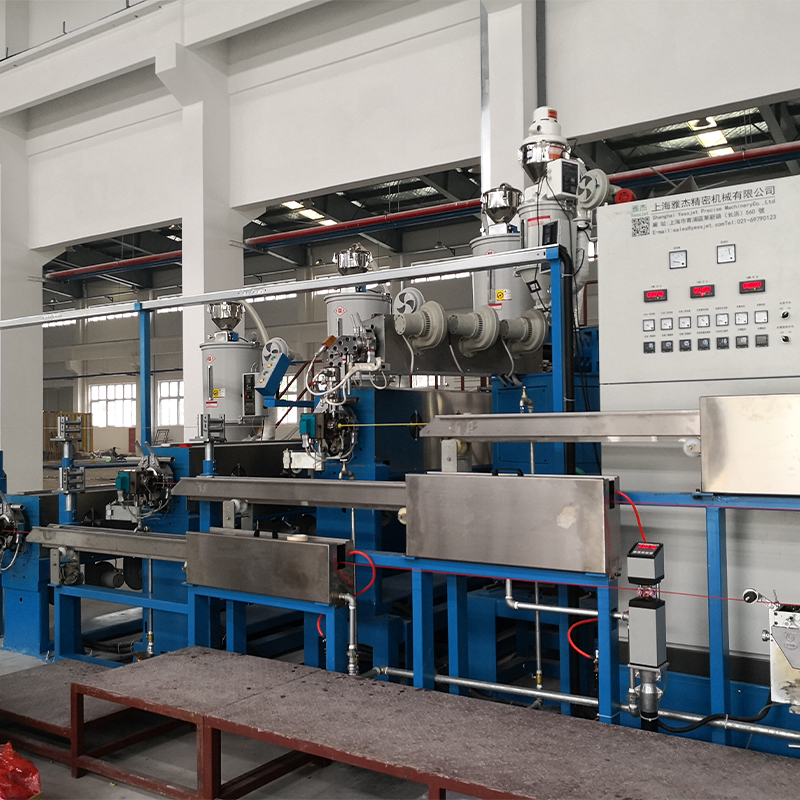
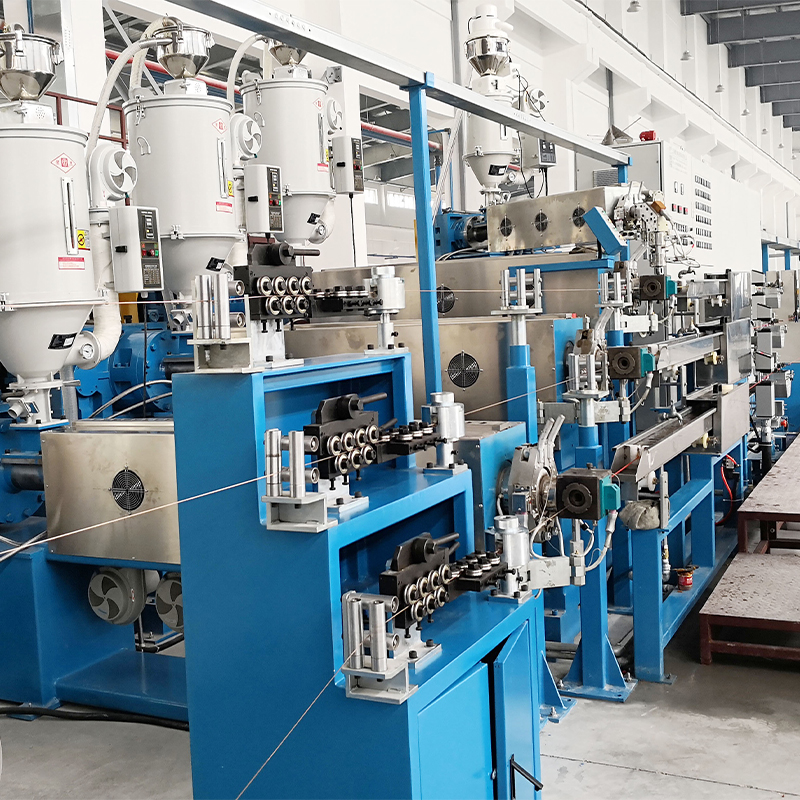
Beş bölgeli namlu izolasyonu kolaylaştırır. Tam otomatik PE/PVC yüksek performanslı kablo ekstruder gibi makinelerde, her bölge kendi termokuplunu ve kendi eğim penceresini taşır, böylece komşuları sabit kalırken gevşek bir terminal tek bir hatalı davranış bölgesi olarak görünür.
 Tam Otomatik PE PVC Yüksek Performanslı Kablo Ekstruder Stabil, yüksek hassasiyetli kablo izolasyon üretimi için PLC kontrollü ve çok bölgeli sıcaklık izleme özelliğine sahip entegre PE/PVC ekstrüzyon sistemi. Ürünü Görüntüle →
Gizli Göstergeler: Gerçek Servis Kayıtlarında Hangi Arızanın Hakim Olduğu
PVC, PE ve XLPE hatlarında kaydedilen yüzlerce olay arasında bölünme orantısız. Aşağıdaki tablo, temel nedenin tahmin edilmek yerine ölçümle doğrulandığı bakım kayıtlarından alınmıştır.
%38 Sensör
%22 Röle
%18 Element
%12 Ayarlar
%10 Soğutma
Termokuplların yavaş yavaş arızalanması nedeniyle ölçüm kovası baskındır. K tipi bir bağlantı oksitlenir ve hata yılda iki veya üç derece artar; sabit bir hat üzerinde görünmez, ancak eğim penceresi sıkıldığında veya yeni malzeme daha fazla ısındığında ölümcül olur.
İkinci kısım ise güç anahtarlamadır. Katı hal röleleri genellikle kısmen arızalanır: cihaz hala iletimdedir, ancak daha yüksek bir açık dirence sahip olduğundan bölge normal eğiminin kabaca yüzde 60'ında ısınır. Kontrolü 120 °C'de geçer ve 170 °C'de başarısız olur; bu nedenle alarm genellikle yalnızca son bölgede veya soğuk sabah başlangıcında görünür.
Sensör ve Isıtıcı Kombinasyonları: Ölçülen Dengeler
Seçim genellikle istikrara karşı tepki süresine bağlıdır. Kısa eğimli bir pencerenin içindeki yavaş bir sensör, ısıtıcı tamamen sağlıklı olsa bile aynı hatayı ortaya çıkarır.
Not: Bunlar, 90 mm'lik namlunun soğuk başlangıcından itibaren ölçülen temsili değerlerdir; gerçek toleranslar namlu kütlesi, ortam sıcaklığı ve sensör yerleştirme derinliğine göre değişir.
Yüksek çıkışlı hatlarda karar genellikle alarmdan ziyade üretime göre verilir. Bu makineler için ısıtıcı bant ve eleman seçimi bu kılavuzda daha ayrıntılı olarak ele alınmaktadır. yüksek verimli PP/PVC/PE kablo ekstrüderleri .
Eğim Hatalarının Kablo Ürünleri Boyunca Toplandığı Yer
Fabrika katındaki ürün karışımı, hangi hatanın ilk önce ortaya çıkacağını değiştirir. Veri kablosundaki ince yalıtım iki derecelik hataya tepki verirken, kalın XLPE duvarı kusur ortaya çıkmadan çok daha fazlasını emer.
- PVC yapı teli: yüzde 34
- XLPE güç kablosu: yüzde 26
- LAN ve veri kablosu: yüzde 18
- Otomotiv ve elektronik kablolar: yüzde 14
- Diğer ve özel bileşikler: yüzde 8
İlk iki dilim farklı davranıyor. PVC yapı teli, J tipi sensörlerin hakim olduğu ve terminal kafasındaki nemin olağan suçlu olduğu daha düşük erime sıcaklıklarında çalışır. XLPE güç kablosu daha sıcak çalışır ve kalıptan hemen sonra söndürülür; dolayısıyla buradaki bir ısı oranı hatası, yalıtımın kristalliğini ayarlayan soğutma profilini de bozar.
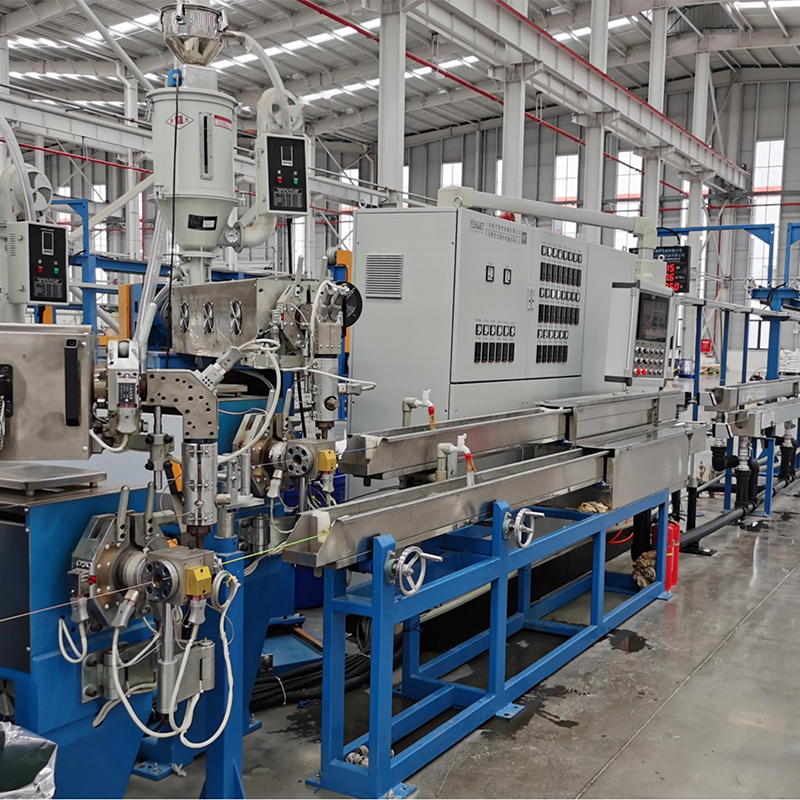
 Soğutma Suyu Tanklı XLPE PE Kablo Ekstruderi Sabit soğutma ve kalınlık kontrolü ile sürekli XLPE/PE kablo yalıtımı için tek vidalı ekstrüzyon, sıcaklık kontrollü ısıtma ve çok bölümlü su deposunu entegre eder. Ürünü Görüntüle →
Beş Adımlı Onarım Sırası ve Her Adımın Maliyeti
Bu sırayla çalışın ve çoğu arıza, tek bir ısıtıcı bant bile açılmadan kırk dakikadan kısa sürede bulunur.
- Okuduğunu kanıtla. Kalibre edilmiş bir ölçüm cihazını terminal kafasına kelepçeleyin ve bunu HMI ile karşılaştırın. On derece veya daha fazla bir anlaşmazlık, elemana değil sensöre veya kablolarına işaret eder.
- Güç yolunu kontrol edin. Isınma sırasında her bacaktaki akımı ölçün. Sağlıklı bir bölge kararlı bir akım çeker; arızalı bir röle, bölge ısındıkça azalan bir akımı gösterir.
- Isı kaybını kontrol edin. Isınma sırasında fan çalışıyor, kalıp kafası açık, ceketin içine su sızıyor, namlu soğuk, kapı açık.
- Parametreleri kontrol edin. Sensör tipi, eğim penceresi, minimum kazanç ve PID limitleri. Başka bir makineden değiştirilen bir kontrol cihazının konfigürasyonunda genellikle farklı bir sensör türü bulunur.
- Aşağı yönde yeniden ayar yapın. Sensör değişiminden sonra erime sıcaklığı hafifçe değişir; bu nedenle makarayı bırakmadan önce gerginliği ve çapı doğrulayın.
Bu son adım çoğu ekibin atladığı adımdır. Isı girdisi stabil hale geldiğinde, eriyik viskozitesi sabitlenir ve aşağı yöndeki çekme kuvvetinin her hız değişiminde sabit kalması gerekir; bu da tam olarak özel bir gerilim kontrol sisteminin tutmak için inşa edildiği şeydir.
 Kararlı Sargı için Tel Kablo Gerginlik Kontrol Sistemi Kablo sarma için gerçek zamanlı gerginlik düzenleme aksesuarı, makaraların gerilmesini veya gevşemesini önlemeye ve hız değişiklikleri sırasında tutarlı aşağı yönde çekişi korumaya yardımcı olur. Ürünü Görüntüle →
Reaktif onarım
90 mm'lik bir hat üzerinde planlanmamış bir saat artı bir hurdaya çıkarılmış makara, sürüklenme sensörü hizmette kaldığı sürece her dört ila altı haftada bir tekrarlanır. Maliyet yedek parçada değil, yeniden başlatma hurdasında gizlidir.
Planlanan program
Yıllık kalibrasyon, aylık kızılötesi tarama ve rafta yedek termokupllar ve bantlar. Arızalar, iki saatlik bir onarım penceresinin hiçbir maliyeti olmadığı zamanlanmış duraklarda bulunur.
Bakım Aralıkları ve Denetimden Geçebilen Kayıtlar
Eğim hatası rutin dikkati ödüllendiren bir semptomdur. Bu aralıklar, kablo ekstrüzyon ekipmanında kaydedilen arızaların çoğunu kapsar.
- Aylık: Yüklü bölgelerdeki terminal bloklarının ve röle bağlantılarının kızılötesi taraması, çevredeki taban çizgisinin üzerinde bir artış aranıyor.
- Üç ayda bir: ısıtıcı bant terminallerindeki tork kontrolü üretici rakamına göre yapılır, çünkü termal çevrim onları sürekli olarak gevşetir.
- Yıllık: Her bölge termokuplunun üç noktalı kalibrasyonu ve üç derecenin üzerinde sapma gösteren her şeyin değiştirilmesi.
- Yıllık: Termal kesicinin açma testi ve aşırı sıcaklık korumasının kontrol döngüsünden bağımsız olarak çalıştığının doğrulanması.
- Sürekli: Bölgenin mevcut imzalarını kaydedin, böylece bir kayma eğilimi kapanmadan haftalar önce görünür olur.
Uyumluluk tarafı çoğu operatörün beklediğinden daha fazla önem taşıyor. Avrupa veya Kuzey Amerika'ya gönderilen makineler, güvenlik sınırlayıcının kontrol termokuplundan bağımsız olduğunu ve talep üzerine test kayıtlarının hazırlanabileceğini göstermelidir. Kalibrasyon sayfaları, eleman değiştirme tarihleri ve kesme testi kayıtları bunun kanıtıdır ve eğer alışkanlık makine kurulduğunda başlarsa bunların saklanması ucuzdur.
Hat, sensör değişimi için gerçekten duramıyorsa, depolama akümülatörü, ekstruder dönmeye devam ederken terminal başlığını açmak için gereken birkaç dakikayı satın alır: Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri Soğuk yeniden başlatmaya gerek kalmadan kısa bir kesintiyi köprülemeye yetecek kadar malzeme tutun.
"Isıtıcı ekstrüderi beklenen hızda ısınmıyor" sorununu ilk önce bir ölçüm sorusu, ikinci olarak güç sorusu ve son olarak da ısıtıcı sorusu olarak ele alın. Bu sıralama, arızaların gerçekte olduğu yerle eşleşiyor ve dört saatlik hat kesintisini kırk dakikalık bir kontrole dönüştürüyor.