LANGUAGE
Sert bir PVC yalıtım hattındaki vidayı değiştiren bir kablo fabrikası, daha fazla sıkıştırmanın daha iyi erime anlamına geldiği şeklindeki makul mantıkla, bir zamanlar 4,0 sıkıştırma oranı sipariş etmişti. Üç vardiya boyunca ekstruder hızlanıyordu, eriyik sıcaklığı yaklaşık 18°C artmıştı ve yanık parçacıklar kalıba ulaşıyordu. Hiçbir şey kırılmadı. Vida, halihazırda eriyik yoğunluğuna ulaşmış olan bir bileşiği besleme bölgesinde sıkıştırıyordu ve fazladan iş, ısı olarak ortaya çıkıyordu.
Kısa cevap: sıkıştırma oranı (CR), ilk besleme katının hacminin son ölçüm katının hacmine bölümüdür; bu, sabit hatveli bir vidada besleme kanalı derinliğinin ölçüm kanalı derinliğine bölünmesiyle neredeyse aynıdır. Genel amaçlı vidalar 2,0 ile 4,0 arasındadır. Sert PVC normalde 2,0-2,5'te, plastikleştirilmiş PVC ve HDPE 2,5-3,5'te, PP 3,0-3,5'te bulunur ve yoğun şekilde doldurulmuş halojen içermeyen bileşikler genellikle daha yüksek bir sayı yerine bir karıştırma bölümü tarafından daha iyi sunulur.
Aşağıdaki bölümlerde bu numaranın nasıl oluşturulduğu, bir kablo hattında sessizce neyi kontrol ettiği ve ikinci bir vida sipariş etmeden nasıl belirleneceği gösterilmektedir.
Sıkıştırma Oranı Gerçekte Neyi Ölçer?
Tam uçuş vidası üç bölgede çalışır. Besleme bölgesi derin ve sabit bir kanal tutar, böylece gevşek peletler düşüp ileri doğru iletilebilir. Sıkıştırma veya geçiş bölgesi, eridikçe katı yatağı kanalize eder ve sıkıştırır. Ölçüm bölgesi sığ, sabit bir derinliğe döner, böylece eriyik kalıba sabit bir basınçta ve öngörülebilir bir hızda ulaşır.
Sıkıştırma oranı bu ciltlerin ilk ve sonuncusunu karşılaştırır. Standart bir tam geçişli vida üzerinde hatve ve uçuş genişliği sabit kaldığından, hacim oranı bir derinlik oranına dönüşür: CR = H1 / H2; burada H1, besleme kanalı derinliği ve H2, ölçüm kanalı derinliğidir.
Sayının ardındaki fiziksel iş yoğunluktur. Kablo bileşiği peletlerinin yığın yoğunluğu kabaca 0,5 ila 0,7 g/cm3 arasındayken, eriyik halindeki aynı polimer 0,9 ila 1,3 g/cm3 civarındadır. Bu nedenle malzemenin kendisinin boşluksuz bir eriyik haline gelmesi için yalnızca yaklaşık 1,6 ila 2,2 hacim azalmasına ihtiyacı vardır. Bu rakamın üzerindeki sıkıştırma, uçuş alanları üzerindeki sızıntı akışını, kalıbın gerektirdiği basıncı ve besleme davranışındaki partiden partiye değişimi telafi eder.
İsim plakası numarasının yanıltıcı olabileceği durumlar
Derinlik oranı yalnızca sabit eğim ve sabit uçuş genişliği için geçerlidir. Perde değiştiğinde veya bir bariyer uçuşu veya Maddock tarzı mikser eklendiğinde, gerçek oranın gerçek kanal hacimlerinden gelmesi gerekir. Değişken adımlı vidalarda hızlı bir derinlik oranı, etkili CR'yi yüzde 10 ila 15 oranında abartabilir; bu, bir PVC vidayı güvenli penceresinden dışarı itmeye yeterlidir. Bu nedenle kablo ekstrüderleri varil boyutundan ziyade bileşime göre belirlenir ve vida çiziminde hangi hesaplama yönteminin kullanıldığı belirtilmelidir.
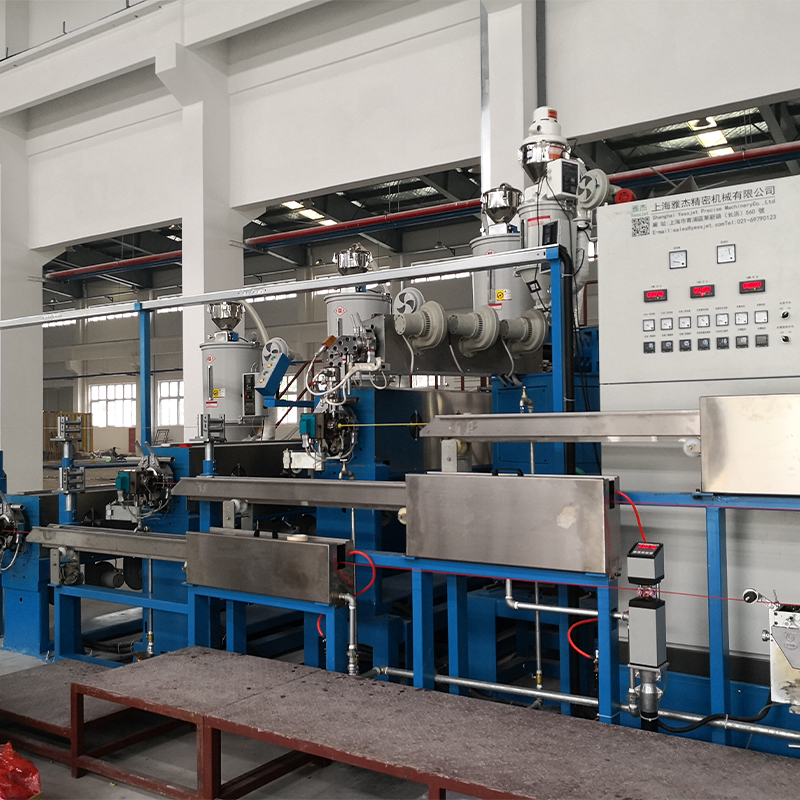
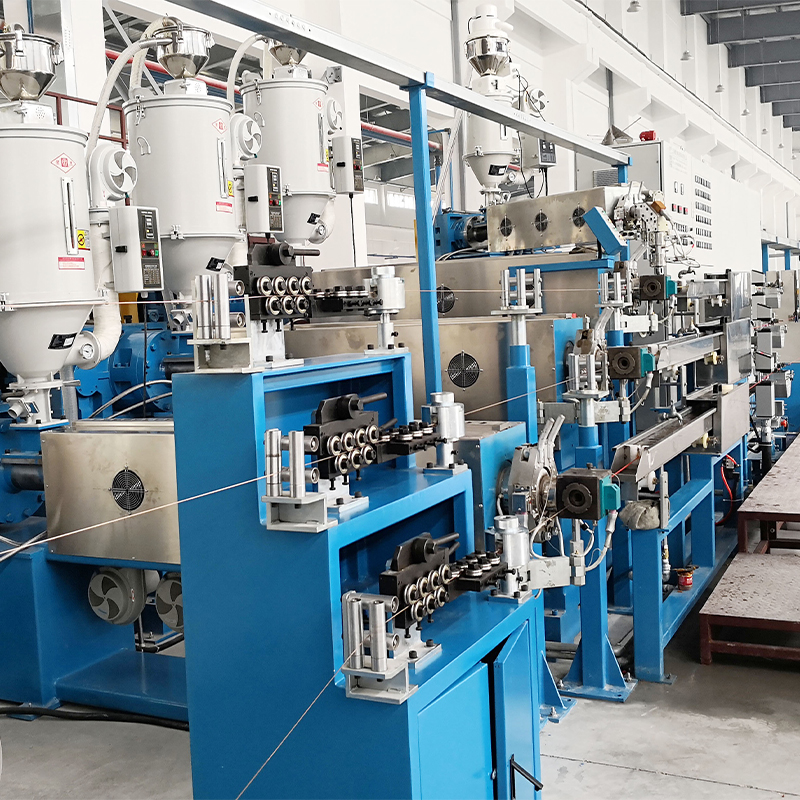
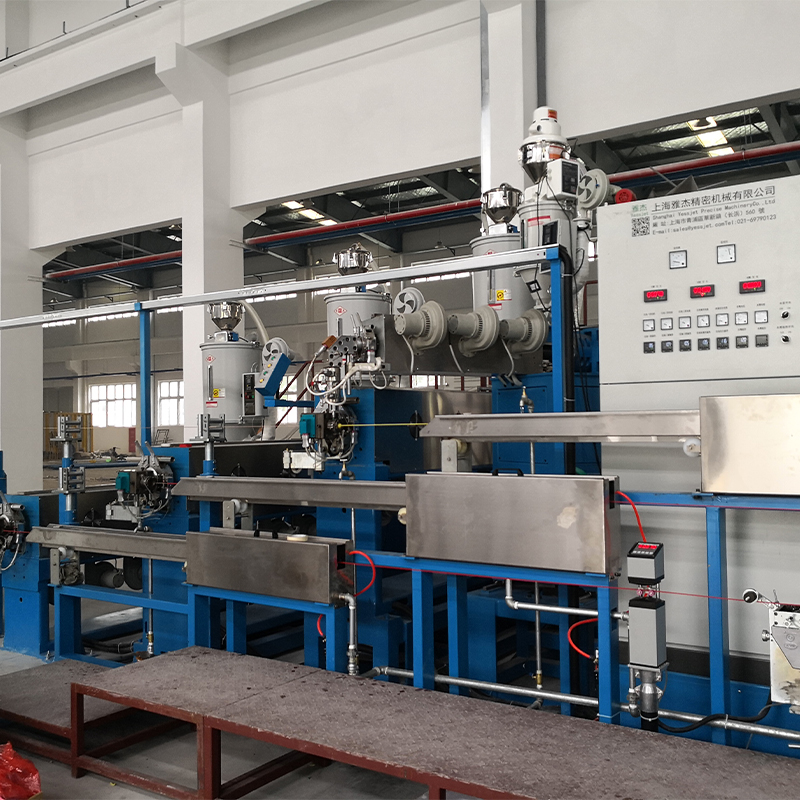 Yüksek Verimli PP PVC PE Kablo Ekstruder Kablo üretimi için çok işlevli bir çekirdek cihaz olan Yüksek Verimli PP PVC PE Kablo Ekstrüderi, yalıtım katmanlarının enerji tasarrufu sağlayan, yüksek verimli ekstrüzyonu için tasarlanmıştır... Ürünü Görüntüle →
Oranın Çalıştırdığınız Bileşikle Eşleştirilmesi
Kablo bileşenleri birbirinin yerine kullanılamaz ve sıkıştırma oranı, bu farkın mekanik hale geldiği yerdir. Seçimi üç değişken yönlendiriyor: malzeme eridikçe kütle yoğunluğunun ne kadar düştüğü, polimerin kesme ısısını ne kadar tolere ettiği ve formülasyonun ne kadar aşındırıcı olduğu.
Sert ve plastikleştirilmiş PVC
Plastikleştirilmemiş PVC, bir kablo hattındaki kesilmeye en duyarlı malzemedir ve normalde uzun, yumuşak bir geçişle 2,0-2,5'te çalışır. Daha yüksek bir oran, hidrojen klorür açığa çıkaran ve ince bir yalıtım duvarı içinde yanık izleri bırakan yerel sıcak noktalar oluşturur. Esnek PVC 2,5-3,0'ı tolere etse de plastikleştirici uçucu maddeler besleme bölgesini izlenmeye değer kılmaktadır.
PE, HDPE ve PP
Poliolefinler daha yüksek erime viskozitesine ve daha temiz erime davranışına sahiptir, dolayısıyla 2,8-3,5'i şikayet etmeden kabul ederler. HDPE kaplama vidaları genellikle bu oranı derin bir besleme bölümü ve 25:1 ila 30:1 L/D ile eşleştirir, böylece eriyik homojen kalırken hattın sert bir şekilde çalışabilmesi sağlanır.
XLPE ve çapraz bağlanabilir bileşikler
Peroksitle kürlenen XLPE özel bir durumdur. Çapraz bağlama maddesi kalma süresine ve sıcaklığa duyarlıdır, bu nedenle vidanın, kesme ısısını eriyik içerisine boşaltmadan basınç oluşturması gerekir. 2,3-3,0'a yakın bir oran, yumuşak bir geçiş ve sıkı sıcaklık kontrolü, ham çıktıdan daha önemlidir. Zaten ön sertleşme eşiğine yakın olan bileşikler, temiz bir erime yerine jeller ve topaklar gösterir.
Dolgulu, alev geciktirici ve halojen içermeyen bileşikler
Yüksek dolgu maddesi yüklemesi kütle yoğunluğunu artırır, vidanın yaratmak zorunda olduğu hacim değişikliğini azaltır ve aynı zamanda kanatları aşındırır. Bir bariyer veya dağıtıcı karıştırma bölümüyle birleştirilmiş 2,5-3,5 oranı, sayıyı daha da yukarıya iter.
Bu aileler arasındaki vida ve namlu eşleşmesi oldukça öngörülebilir bir model izliyor; bu yüksek verimli PP, PVC ve PE ekstrüzyonu kılavuzu kombinasyonları daha ayrıntılı olarak ele alır.
Tipik Kablo Ekstrüzyon Vida Kurulumlarının Karşılaştırılması
Aşağıdaki karşılaştırma, Windows kablo ekstruder üreticilerinin en sık çalıştığı ürünleri özetlemektedir. Rakamları evrensel sabitler yerine fiyat teklifi için başlangıç noktaları olarak değerlendirin, çünkü bileşik tedarikçileri formülasyonları revize eder ve kütle yoğunluğu da onlarla birlikte hareket eder.
Yaygın kablo bileşikleri için tipik sıkıştırma oranı pencereleri; Sipariş vermeden önce son geometriyi mevcut bileşik veri sayfasına göre doğrulayın.
İsim Plakası Numarası Neyi Göstermiyor?
Belirtilen orana sahip iki vida, hiçbir şekilde aynı şekilde davranamaz çünkü çizgi, yalnızca geometriye değil, enerjiye ve basınca tepki verir. CR çok düşük olduğunda, katı yatak ölçüm bölgesine yalnızca kısmen erimiş halde ulaşır ve erimemiş parçalar kalıbı geçerken çıktı salınımı yapar. Çok yüksek olduğunda, erime sıcaklığı ve tork artışıyla aynı kararsızlık ters yönden geri döner.
Yalıtım duvar kalınlığı her iki sorunun da en hızlı göstergesidir. Aşağıdaki tablo, çeşitli sıkıştırma oranları boyunca uzanan 65 mm'lik bir PE kılıf vidasını göstermektedir; değerler herhangi bir çizginin spesifikasyonundan ziyade efektin şeklini gösterir.
%4,2
CR2.0
%2,6
CR2.5
%1,2
CR3.0
%2,1
CR3.5
%4,8
CR4.0
Bu eğrinin arkasında üç ölçüm yer alıyor. Erime basıncı stabilitesi ilk önce gelir: kalıpta yaklaşık yüzde birden fazla bir dalgalanma, duvar kalınlığı dağılımı olarak ortaya çıkar. Spesifik enerji ikinci sırada gelir: faydalı eritme işi yapan sıkıştırma, kilogram başına kilovatsaati sabit tutarken, yalnızca kesme kuvveti oluşturan sıkıştırma bu rakamı yükseltir. Vida aşınması üçüncü sırada yer alır, çünkü aşınmış bir ölçüm düzeni bir yıllık üretim boyunca etkin oranı sessizce yükseltir.
Sıkıştırma Oranının En Fazla Ağırlığı Taştığı Yer
Her ekstrüzyon vidasının bir sıkıştırma oranı vardır, ancak bu sayı bazı kablo segmentlerinde spesifikasyon kararlarına diğerlerine göre çok daha fazla yön verir.
- %36 PVC izolasyon ve mantolama
- %24 PE ve halojen içermeyen kaplama
- %22 XLPE güç kablosu yalıtımı
- %18 LAN ve veri kablosu
Desen, kablo hacminden ziyade bileşik duyarlılığı takip eder. PVC en büyük payı alır çünkü işleme penceresi dardır ve yanlış oran, renk değişikliği veya yüzey kusurları olarak hemen ortaya çıkar. Bunu, ısı hassasiyetinden ziyade aşınma ve dağılımla desteklenen PE ve halojensiz kaplama takip eder. Çapraz bağlama kimyası tavanı belirlediği için XLPE güç kablosu vidaları ihtiyatlı bir şekilde belirtilmiştir. İnce duvarlara ve dar kapasitans hedeflerine sahip LAN ve veri kablosu, her şeyden önce basınç kararlılığına bağlıdır.
XLPE ve PE kaplama işleri için, soğutma düzeniyle birlikte belirtilen bir vida genellikle daha güvenli bir başlangıç noktasıdır.
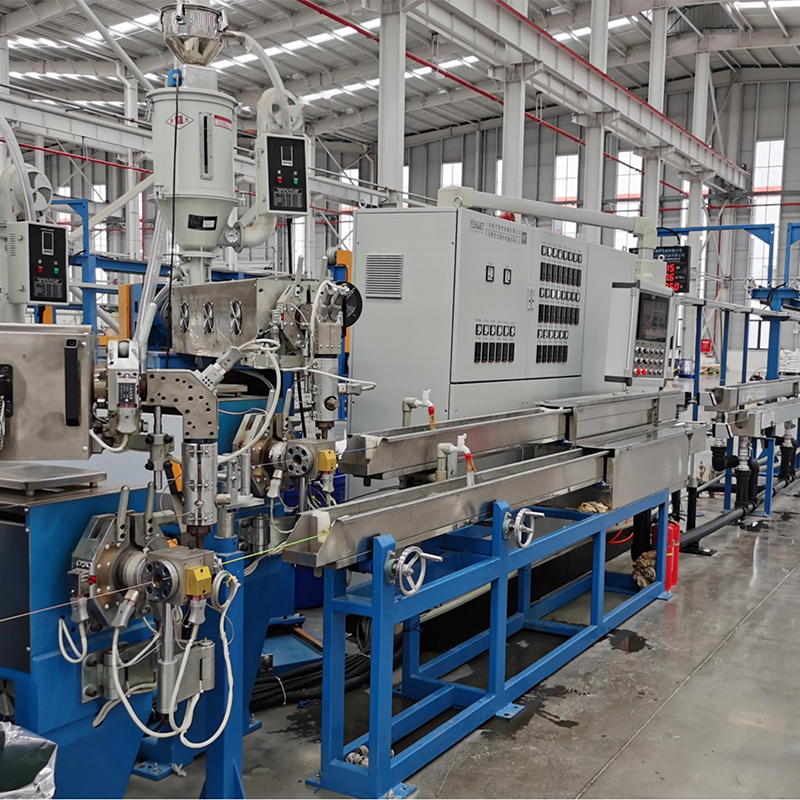
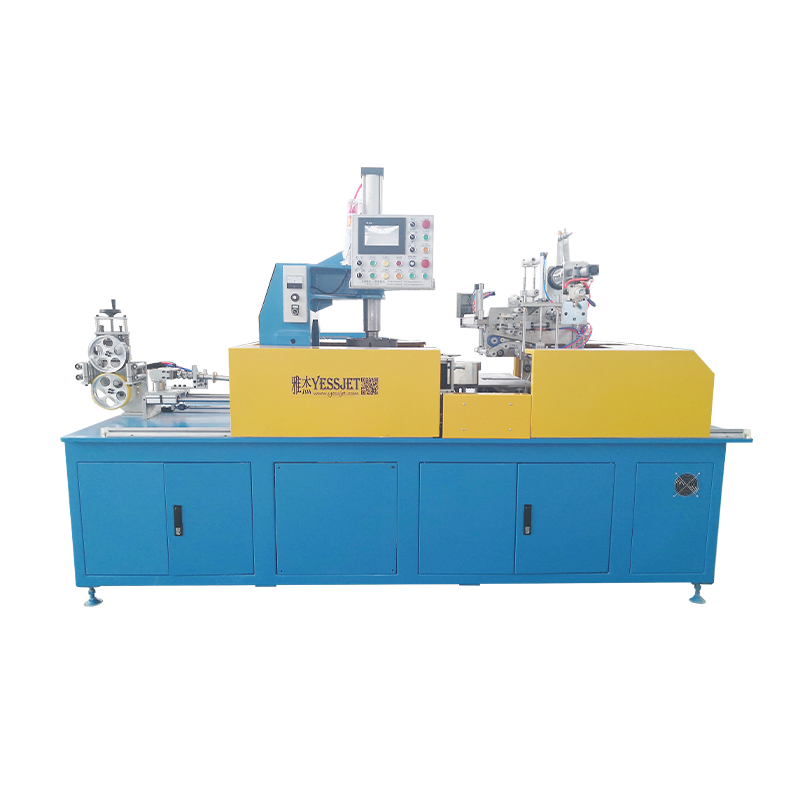
 Soğutma Suyu Tanklı XLPE PE Kablo Ekstruderi Su Tanklı bu XLPE PE Kablo Ekstruderi, XLPE ve PE yalıtımlı kabloların ekstrüzyonu ve soğutulması için tasarlanmış olup, yüksek hassasiyetli tek vidalı bir ekstruder entegre... Ürünü Görüntüle →
Seçim İş Akışı: Bileşik Verilerden Vida Sırasına
Altı adım, bileşik verileri kullanılabilir bir vida spesifikasyonuna dönüştürür.
- Bileşik tedarikçisinden yığın yoğunluğunu, eriyik yoğunluğunu, eriyik akış hızını ve önerilen işleme aralığını isteyin. Yığın-eriyik yoğunluk oranı, makul bir sıkıştırma oranı için zemini ayarlar.
- Ürünü makineden önce tanımlayın: yalıtım veya kılıf, duvar kalınlığı, tolerans bandı, iletken boyutu ve çalıştırmayı düşündüğünüz hat hızı.
- Önce L/D'yi ve çıktıyı düzeltin. Sıkıştırma oranı, besleme ve ölçüm kanalı derinliklerinden kaynaklanır, bu nedenle ayrı ayrı karar vermek, başka bir yerde uzlaşmaya zorlar.
- Yalnızca oranı değil, geçiş uzunluğunu ve kesme hızını da kontrol edin. Uzun bir geçişe yayılmış 2,8'lik bir oran, üç uçuşta yoğunlaşan aynı orandan çok farklı davranır.
- Bileşiğin bir bariyer uçuşuna mı, bir Maddock bölümüne mi yoksa bir pimli karıştırıcıya mı ihtiyacı olduğuna karar verin; dolgulu ve çok renkli bileşikler sıklıkla dispersiyondan, sıkıştırmadan daha fazla kazanç sağlar.
- Çizimde eğimi, uçuş genişliğini, kasa derinliğini, aşınma payını ve hesaplama yöntemini onaylayın ve etkili sıkıştırma oranını yazılı olarak alın.
Vida geometrisi sabitlendikten sonra çizginin geri kalanının onunla eşleşmesi gerekir. Soğutma uzunluğu, alım gerilimi, akümülatör kapasitesi ve sarma hızının tümü istikrarlı bir eriyik çıkışından kaynaklanır.
 Tel ve Kablo Ekstrüzyon Hattı Özellikler 1. Tayvan'dan yüksek ekstrüzyon kapasiteli Namlu ve Vida ithalatı. 2. Farklı plastik malzeme türleri kendi namlularını ve vidalarını seçebilir. ÖR: PVC, PE, ... Ürünü Görüntüle →
Aşınma, Bakım ve Uyumluluk Notları
Vida, aşınan bir parçadır ve sıkıştırma oranı değişir. Nitrürlenmiş kanatlar dolu bileşiklere karşı yüzey derinliğini kaybeder ve ölçüm kanalı milimetrenin onda biri kadar daha derin hale geldiğinde etkin oran düşer ve erime davranışı da onunla birlikte değişir. Hizmete alma sırasında stabil olan hatlarda duvar kalınlığı dağılımı görülmeye başlar ve bunun nedeni genellikle bileşikten ziyade vidadır.
- Her yıllık kapatmada uçuş dış çapını ve kanal derinliğini ölçün ve okumaları orijinal çizimle karşılaştırın.
- Kilogram başına spesifik enerjiyi takip edin; yavaş bir yükseliş eğilimi, aşınmanın ve sıkıştırma oranının değişmesinin en erken işaretlerinden biridir.
- Vida çizimini, malzeme kalitesini ve ısıl işlem kayıtlarını bir arada tutun, böylece yeniden mühendislik gerektirmeden yedek parça teklifinde bulunabilirsiniz.
- Bileşik değiştiğinde namlu ısıtma profilini ve vida soğutmasını yeniden kontrol edin; her ikisi de yeni bir vidaya gerek kalmadan mütevazı geometri sınırlarını dengeleyebilir.
Çalışma süresi aynı zamanda aşağı yöndeki tamponlama vidası çıkışına da bağlıdır. Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri Makara değişiklikleri sırasında malzemeyi tutun, böylece ekstruder asla durmak zorunda kalmaz, bu da erime geçmişini ilk metreden son metreye kadar tutarlı tutar.
Sıkıştırma oranı, bir vidanın eritme işini nerede yapacağını belirleyen bir sayıdır. Bunu bileşiğin yoğunluk değişimi ve kayma toleransıyla eşleştirin, geçişi kavurmadan erimeye yetecek kadar uzun tutun ve çizimden alınan derinlik oranına güvenmek yerine gerçek kanal hacimlerini doğrulayın. Bir kablo hattında bu genellikle sağlam bir yalıtım duvarı ile bir haftalık hurda arasındaki farktır.