LANGUAGE
300 m/dak hızla çalışan 70 mm'lik bir PVC yalıtım hattı, iki saatlik bir pencerede yaklaşık 36 km'lik yalıtımlı çekirdek üretiyor. Eğer bitmiş çap, bu pencerenin on dakikası boyunca müşterinin toleransının 0,05 mm dışına çıkarsa, birkaç kilometrelik maça hurdaya dönüşür, sarma makarasının yeniden işlenmesi gerekir ve sapma genellikle kendi katınızdan ziyade müşterinin gelen muayenesinde bulunur.
Ekstrüzyon proses kontrolü, bu sonucu önleyen bir dizi geri besleme döngüsünden oluşur. Erime sıcaklığını, erime basıncını, vida hızını, hat hızını, çapı ve gerilimi tanımlanmış pencereler içinde dakika dakika tutar ve bir şeyler ters gittiğinde nelerin hareket ettiğini kaydeder.
Kısa cevap: Önce eriyiği, ardından boyutu ve ardından gerilimi stabilize edin. Sıcaklık ve basınç stabilitesi, duvar kalınlığının geçerli olup olmadığına karar verir; çap ve kapasitans geri bildirimi toleransın geçerli olup olmadığına karar verir; Gerilim ve birikim, hattın durmadan bir değişime dayanıp dayanamayacağını belirler. Bunları bu sıraya göre ayarlayın, çünkü her döngü kendisinden sonrakini bozar.
Erime basıncını, sıcak çapı, duvar kalınlığını ve alım gerilimini bir saniyelik aralıklarla kaydeden bir çizgi, genellikle herhangi bir donanım yükseltmesinin gerekçelendirilmesinden çok önce, bir haftalık çalışma içinde kayıpların nerede olduğunu gösterecektir.
Duvarın Sağlam Olup Olmadığına Karar Veren Beş Kontrol Döngüsü
Ekstrüzyon hattındaki proses kontrolü tek bir kontrol cihazı değildir. Birbiriyle etkileşim içinde olan beş döngüdür ve işi zorlaştıran da bu etkileşimdir.
Termal profil
Beş ila yedi namlu bölgesi 3 derece C dahilinde, kalıp bölgesi ise 2 derece C dahilinde tutulur.
Eriyik basıncı
Dönüştürücü ekran paketinin ilerisinde, kararlılık ayar noktasının yüzde 1'i dahilinde.
Vida ve hat hızı
PVC izolasyon için 1,4 ila 1,6 aşağı çekme ile hat hızına eşlenen vida devri.
Boyutsal geri bildirim
Kalıptan 6 ila 8 m uzakta lazer ölçer, duvar kalınlığı ve eksantriklik için kapasite ölçer.
Gerilim ve birikim
Dansçı pozisyonu, Newton cinsinden germe gerilimi ve 30 ila 90 saniyelik kayıtlı uzunluk.
Erime sıcaklığı en yavaş döngüdür ve en sık hissedilerek ayarlanır. Tipik bir yalıtım hattında, ölçüm bölgesindeki 5 derecelik bir sapma, sabit vida hızında bitmiş çapı 0,02 mm'den 0,04 mm'ye kaydırmaya yetecek kadar viskoziteyi değiştirir. Termokupllar her üç ayda bir bir referansa göre kontrol edilmelidir, çünkü 4 derece C düşük okuyan bir sensör genellikle ayar noktasını yükselten ve asla geri getirmeyen bir operatör tarafından telafi edilir.
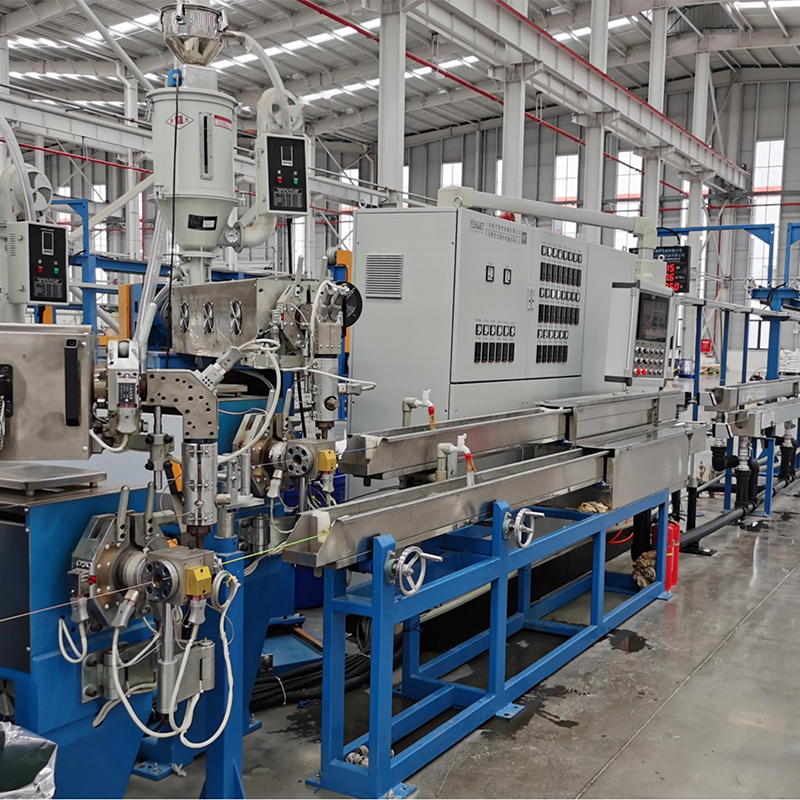
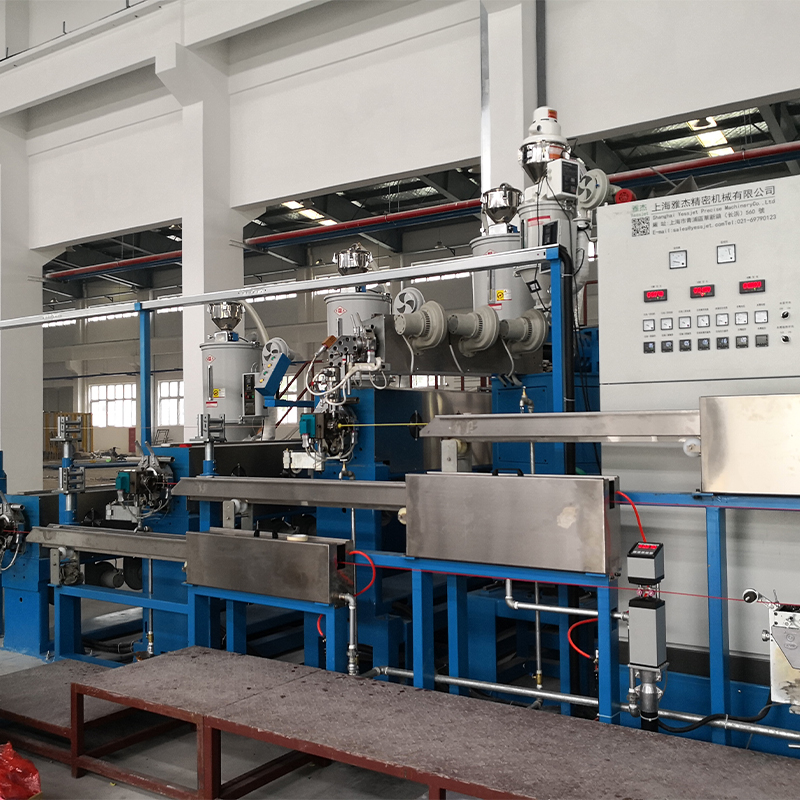
 Tam Otomatik PE PVC Yüksek Performanslı Kablo Ekstruder Tam Otomatik PE PVC Yüksek Performanslı Kablo Ekstruder, kablo üreticilerini verimli, yüksek hassasiyetli üretimde desteklemek için tasarlanmış entegre bir üretim sistemidir. Bu... Ürünü Görüntüle →
Vida geometrisi, sıcaklık döngüsünün ne kadar iş yapması gerektiğini belirler. Bileşikle eşleşen bir sıkıştırma oranı, düz bir basınç profili üretir; hiçbir PID ayarının ortadan kaldıramayacağı artan kafa basıncı olarak bir uyumsuzluk ortaya çıkar. Elek paketi durumu aynı nedenden dolayı kontrol planına dahildir: kısmen tıkanmış bir paket kafa basıncını artırır ve çıkışı yüzde 2 ila 5 oranında değiştirir. Vida tasarımı, çıkış ve kontrol stabilitesi arasındaki ilişki bu bölümde ele alınmaktadır. yüksek verimli ekstruder kılavuzu .
Çap ve et kalınlığı, kontrolün müşteriye görünür hale geldiği yerdir. Kalıptan 6 ila 8 m uzağa monte edilen bir lazer ölçüm cihazı, PE yalıtım hattındaki soğuk çaptan yüzde 8 ila 12 daha büyük olan sıcak çapı okur, bu nedenle kontrol cihazı, ölçüm cihazı sıcak görürken soğuk hedeflere doğru çalışmalıdır. Gerginlik zinciri kapatır: Yüzde birkaç oranında tutulan germe gerilimi, göbeği yuvarlak tutar ve üst katmanların makara üzerindeki yalıtımı ısırmasını engeller.
Manuel, Temel PLC ve Kapalı Döngü Kontrolün Karşılaştırılması
Aynı üretim katında üç kontrol mimarisi görünüyor ve fark, broşürlerden ziyade rakamlarda ortaya çıkıyor.
Kontrol yaklaşımı
Neler düzenlenir
Çap sapması
Değişiklik başına başlangıç notu
Değiştirme süresi
Manuel
Vida hızı ve gerdirme gözle ve sesle ayarlanır
/- 0,08 mm
120 - 200 m
25 ila 40 dakika
Temel PLC, açık çevrim
Ayar noktaları tutuldu, yalnızca alarmlar, ürün geri bildirimi yok
/- 0,04 mm
60 ila 100 m
15 ila 25 dakika
Gösterge ve gerginlik geri bildirimi ile kapalı döngü
Çap, et kalınlığı, eriyik basıncı ve gerilim sürekli olarak düzenlenir
/- 0,015 mm
20 - 40 m
8 ila 12 dakika
Tablo: 70 mm PVC yalıtım hattı için gösterge performans bantları; gerçek rakamlar bileşiğe, vida tasarımına ve sarma konfigürasyonuna bağlıdır.
Dördüncü sütun ödeme yapan sütundur. Haftada sekiz kez ürün değiştiren bir hatta, başlangıç hurdasının değişim başına 150 m'den 30 m'ye kesilmesi, sabit durum veriminde herhangi bir iyileşme hesaba katılmadan önce haftada yaklaşık 960 m bitmiş maça tasarrufu sağlar.
Gizli Metrikler: Kayıpların Gerçekte Olduğu Yer
Çap çizelgeleri genellikle bir çizgi gerçekten kontrol altına alınmadan çok önce mükemmel görünür. Tek bir 24 saatlik çalışma boyunca daha geniş bir değişken kümesinin günlüğe kaydedilmesi genellikle kayıp tablosunu yeniden dağıtır.
Çap kayması
%34
%34
Gerginlik ani yükselişleri
%26
%26
Erime sıcaklığı
%18
%18
Vida aşınması
%12
%12
Nem
%10
%10
Her nedenin farklı bir çözümü vardır ve yalnızca ilki, daha iyi bir ölçüm aleti satın alınarak çözülür.
- Geçiş sırasında gerilim yükselir: Dansçı hareket sınırına ulaşır ve ekleme işlemi tamamlanmadan akümülatör boşalır. 30 ila 90 saniyelik hat hızının depolanması bir kontrol cihazı kazancı değil, bir tasarım kararıdır.
- Erime sıcaklığı avcılığı: Genellikle bir soğutma fanının çok sert dönmesi veya ısıtıcı bandın zayıf teması, kafa basıncında 30 ila 60 saniyelik bir salınım olarak görülebilir.
- Vida ve kovan aşınması: Ölçüm bölümündeki 0,1 mm'lik boşluk büyümesi, çıkışı yüzde 3 ila 6 oranında azaltabilir ve operatörleri vida hızını artırmaya zorlayabilir, bu da erime sıcaklığını yükseltir.
- Malzeme nemi: PVC bileşiğindeki birkaç yüz ppm'lik nem, bir çap ölçerin iyi bir ürün olarak mutlulukla okuyabileceği boşluklar yaratır.
Gerilim, modern kontrolleri çalıştıran hatlarda çoğunlukla açık bırakılan döngüdür ve herhangi bir çap alarmı olmadan hurda yükseldiğinde bakılacak ilk yerdir.
 Tel Kablo Gergi Kontrol Sistemleri Hassas kablo gerginliği düzenlemesi için tasarlanan Tel Kablo Gerginlik Kontrol Sistemleri, kablo sarma işlemleri için temel ekipmanlardır. Temel işlevi yeniden yatıyor ... Ürünü Görüntüle →
Kablo Türüne Göre Kontrol Çabasının En Çok Kazandırdığı Yer
Kontrol yatırım getirileri ürün ailesine göre büyük farklılıklar gösterir çünkü malzeme maliyeti, tolerans ve hat hızı farklılık gösterir.
Güç kablosu, XLPE MV ve LV - %38
LAN ve datacom - %26
İnşaat teli, PVC ve UPVC - %16
Otomotiv ve elektronik kablolar - %12
Uzmanlık ve diğer - %8
XLPE güç kablosu, duvar toleranslarının dar olması, bileşiğin pahalı olması ve bir hurda kilometrenin maliyetinin, bir hurda kilometrelik PVC inşaat telinin maliyetinin birkaç katı olması nedeniyle geri dönüşe hakimdir. LAN kablosu ikinci sırada gelir çünkü kapasitans ve eksantriklik sınırları yalnızca operatörün becerisiyle karşılanamaz; yüzde 5'lik eksantriklik tavanı sürekli ölçüm ve düzeltme gerektirir. İnşaat teli eksantriklik açısından daha bağışlayıcıdır ancak hız düzenlemesi ve sarma geriliminin makaranın satılabilir olup olmadığını belirlediği 600 ila 1200 m/dak hızla çalışır. Otomotiv ve elektronik banka ödülleri, esas olarak birçok kısa vadede tekrarlanabilirlik yoluyla kontrol edilmektedir.
Devreye Alma Sırası: Ayarları Kilitleyen Altı Adım
Yeni veya yeniden oluşturulmuş bir hat, her şeyi aynı anda ayarlamak yerine, aşağıdaki sıra takip edildiğinde kararlı kontrole daha hızlı ulaşır.
Adım 1: Herhangi bir şeyi değiştirmeden önce temel çizgi
Tam bir vardiya için bir saniyelik aralıklarla erime basıncını, sıcak ve soğuk çapı, duvar kalınlığını ve alım gerilimini kaydedin. Bu kayıt, daha sonraki bir değişikliğin yardımcı olduğunun tek güvenilir kanıtıdır.
Adım 2: Kabine değil prosese yönelik sensörleri monte edin
Lazer ölçeri eriyiğin çökelmesi için kalıptan 6 ila 8 m uzağa yerleştirin, basınç dönüştürücüyü elek paketinin önünde tutun ve yük hücresini ağ sürtünmesinin onu saptıramayacağı bir yere monte edin.
Adım 3: Döngüleri sırayla ayarlayın
Önce sıcaklık, sonra eriyik basıncı, sonra boyut, sonra gerilim. Gerginliğin sıcaklık sabit hale gelmeden önce ayarlanması, salınımı çizgi etrafında hareket ettirir.
4. Adım: Hız oranı tablosu oluşturun
Her boyut ve bileşik için vida devrini hat hızına göre kaydedin. Bilinen bir orandan yola çıkan operatörler, üçte bir oranında satılabilir ürüne ulaşıyor.
Adım 5: Geçiş rutinini yazın
Akümülatörü doldurun, dansçıyı hareketin ortasında park edin, birleştirin ve ardından depolamayı kademeli olarak bırakın. Alım değişirken ekstruderin dönmesini sağlayan şey rutindir.
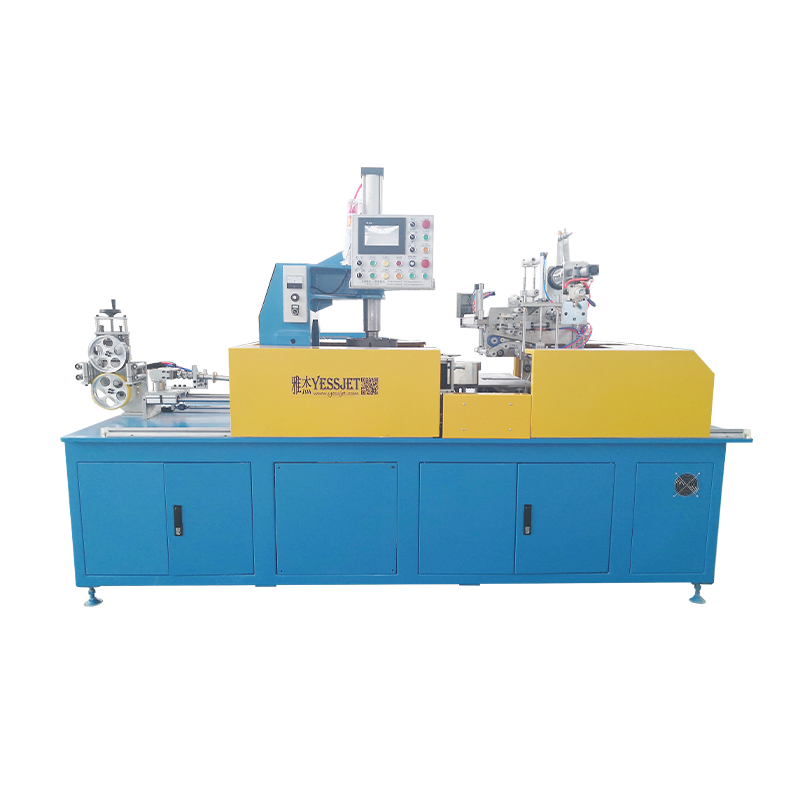
 Akümülatör Dansçısı (kablo depolama rafı) Akümülatör Dansçısı (Kablo Depolama Rafı), kablo işleme iş akışlarını optimize etmek için tasarlanmış profesyonel bir kablo yönetim cihazıdır. Dikey ve yatay olarak mevcuttur... Ürünü Görüntüle →
Adım 6: Sınırları yazılı olarak teslim edin
Kontrol sınırları, alarm eşikleri ve her alarmın gerektirdiği eylem, devreye alma dosyasında değil, hattaki tek bir sayfada olmalıdır.
Bakım, Kalibrasyon ve Uyumluluk
Kontrol kalitesi sessizce bozulur. Bir kalibrasyon ve inceleme planı, bakımlar arasında döngülerin güvenilir olmasını sağlar.
- Termokuplların üç ayda bir referansa göre 5 derece C toleransla doğrulanması.
- Erime basıncı dönüştürücüsünün aylık olarak sıfırlanması ve her 12 ayda bir yeniden kalibre edilmesi.
- Her 6 ayda bir lazer çapı göstergesinin izlenebilir bir ana ölçüm cihazıyla kontrol edilmesi.
- Dansçı pozisyonunun ve gerilim yük hücrelerinin yıllık olarak kalibre edilmesi.
- Her 4.000 ila 6.000 çalışma saatinde bir vida ve namlu açıklığının ölçülmesi.
- Müşteri ve standart gerekliliklerin gerektirdiği şekilde üretim partisi başına kontrol parametresi kayıtlarının tutulması.
Uyumluluk, donanım doğru olduğunda büyük ölçüde bir belgeleme çalışmasıdır. IEC 60227, IEC 60502, UL 44, UL 83 ve GB/T 5023 gibi kablo standartları karşılanması gereken boyutları tanımlar; Proses kontrol sistemi her sayaçta bu şartların karşılandığına dair kanıt üretir. Parti başına çap ve et kalınlığı kayıtlarının tutulması, denetimi yeniden test yerine dosya alımına dönüştürür.
Güvenlik de aynı plana aittir. Dönen toplama ekipmanının korunması, kilitli acil durum durdurmaları ve temizleme sırasında kalıp kafasına kontrollü erişim, gece boyunca gözetimsiz çalışan bir hatta isteğe bağlı ekstralar değildir. Alarm limitleri de operatörlerin makara bittikten sonra değil, hurda ortaya çıkmadan önce tepki verecek şekilde ayarlanmalıdır.
Ekstrüzyon proses kontrolü en iyi şekilde hattın sonunda değerlendirilir. Değişken bir çekirdeği bobin yapıcıya aktaran bir ekstruder, sorunu basitçe aşağıya doğru kaydırmış, burada sorun bir gerilim hatasına, oval bir makaraya veya reddedilen bir palete dönüşmüştür. Bu nedenle ölçümün ürünü takip etmesi gerekir: kalıpta çap ve et kalınlığı, sarıcıda gerilim ve uzunluk ve geldiği noktadaki makara kimliği. kablo makarasının taşınması için robotik paletleme sistemleri devralmak.
Jiangsu Yessjet Precise Machinery, bu bağlamda önemli olan ekstrüzyon, sarma, paketleme ve paletleme ekipmanlarını bağlantılı tek bir hat olarak üretiyor. Kalıpta çapı tutan ilmekler ve sarıcıda gerilimi tutan ilmekler birbirleri dikkate alınarak tasarlanmalıdır ve bu zincirin her iki ucunu da besleyen bir üretici, birini diğerini suçlamak yerine bunları birbirine ayarlayabilir.