LANGUAGE
Güneydoğu Asya'daki bir kablo işleyicisi yakın zamanda ekstrüzyon sınıfı polietilen bileşiğini daha ucuz enjeksiyon sınıfı reçineyle değiştirerek kilogram başına yaklaşık 0,12 ABD doları tasarruf sağladı. Koşunun ilk saati normal görünüyordu. İkinci saatte duvar kalınlığı toleransın dışına çıktı, yüzeyde dalgalılık ortaya çıktı ve bu vardiya çıktısının yaklaşık yüzde 12'sinin soyulması ve yeniden işlenmesi gerekti. Reçine fena değildi; bir ekstruder için kesinlikle yanlış kaliteydi.
Bu deneyim, bu makalenin oluşturulduğu sonuca işaret ediyor: ekstrüzyon dereceli polimerler bir pazarlama etiketi değildir. Bunlar, daha yüksek moleküler ağırlığa, kasıtlı olarak dengeli bir moleküler ağırlık dağılımına ve daha düşük bir erime akış indeksine sahip polimer formülasyonlarıdır; hepsi yüksek hızda bir kalıptan itildiğinde şekillerini ve boyutlarını koruyacak şekilde tasarlanmıştır. Yalnızca fiyata göre seçim yapmak neredeyse her zaman hurda, arıza süresi ve reddedilen kablo açısından, tasarruf ettiği küçük primden daha fazla maliyete neden olur.
Temel sonuç
Erime mukavemeti, akış stabilitesi ve termal direnç, bir malzemenin ekstrüzyon hattında temiz bir şekilde çalışıp çalışmadığını belirler. Enjeksiyon sınıfı reçineler, bir kalıpta boyutsal toleransı koruyacak erime mukavemetinden yoksundur, bu nedenle kablo yalıtımı ve kaplama için ekstrüzyon sınıfları belirtilir.
Ekstrüzyon Sınıfında Bir Polimeri Ne Tanımlar?
Üç ölçülebilir özellik, ekstrüzyon dereceli polimerleri enjeksiyon dereceli benzerlerinden ayırır. Bunlar netleştiğinde malzeme seçiminin geri kalanı daha öngörülebilir hale gelir.
- Moleküler ağırlık ve dağılım: Ekstrüzyon kaliteleri, reçine ailesinin daha yüksek moleküler ağırlıklı ucunda yer alır. Daha uzun polimer zincirleri, eriyiğe yırtılma veya sarkma yerine kalıptan çekilme ve tutarlı bir yalıtım katmanı veya kılıf halinde boyutlandırılma gücünü verir.
- Erime akış indeksi (MFI veya MFR): Çoğu ekstrüzyon sınıfı PE ve PP reçinesi 0,3 ila 5 g/10 dakika aralığına düşerken, enjeksiyon dereceleri genellikle 8 ila 60 g/10 dakika arasındadır. Daha düşük bir MFI, eriyiğin sarkmaya karşı dirençli olduğu ve soğurken kesitini koruduğu anlamına gelir.
- Kalıp şişmesi ve erime mukavemeti: Erime mukavemeti, gerilmeye karşı dirençtir ve kalıbın şişmesi, eriyiğin kalıptan çıkarken doğal genleşmesidir. Ekstrüzyon kaliteleri kalıp şişmesinin öngörülebilir olmasını sağlar, böylece kalıp alanı uzunluğu, aşağı çekme mesafesi ve soğutma profili güvenle tasarlanabilir.
- Termal stabilizasyon: Ekstrüzyon bileşikleri, namluda daha uzun kalma sürelerine ve kalıpta daha yüksek sıcaklığa maruz kalmaya uygun stabilizatörler taşır. Bu, kontrolsüz bozunmanın siyah lekelere ve yüzey kusurlarına neden olduğu PVC ve XLPE için en önemlisidir.
Kablo üretimi için ortak ekstrüzyon sınıfı aileleri
LDPE / LLDPE
MFI 0,5–2. Esnek ve stres çatlamasına karşı dayanıklıdır. Telekomünikasyon ve inşaat tellerinde izolasyon ve hafif hizmet ceketleri için kullanılır.
HDPE
MFI 0,3–1,5. Yüksek çekme mukavemeti ile sert. Kanallar, borular ve ağır hizmet tipi dış ceketler için kullanılır.
PVC
Esnek formülasyonlar için K değeri 65–75. Doğası gereği alev geciktiricidir ve kolaylıkla plastikleştirilebilir. Alçak ve orta gerilim kaplama için varsayılan.
PP
MFI 0,5–3. Düşük yoğunluk, iyi kimyasal direnç. Otomotiv kablo izolasyonunda ve dolgu bandında yaygındır.
XLPE
Kürlenmeden önce MFI değeri yaklaşık 1 olan çapraz bağlanabilir PE bileşiği. Yüksek dielektrik dayanım ve 90°C sürekli derece. Orta ve yüksek gerilim yalıtımı için standart.
Tonaj bazında kablo ekstrüzyon hacminin çoğunu PE ve PVC oluşturduğundan, ekstrüder konfigürasyonu bileşik kimyası kadar önemlidir. Hem PE hem de PVC'yi yeniden alet kullanmadan işleyen bir makine, tesisin değişim süresini kısaltmasına ve çapraz malzeme kontaminasyonunu önlemesine olanak tanır. Bunun bir örneği, çift amaçlı vidayı, hassas sıcaklık kontrolünü ve bileşik anahtarlama için hızlı namlu serbest bırakma özelliklerini birleştiren tam otomatik PE/PVC yüksek performanslı kablo ekstrüderidir.
 Çift Amaçlı Vidalı Tam Otomatik PE/PVC Yüksek Performanslı Kablo Ekstruderi Bu ekstruder, çift amaçlı bir vidayı ve hassas sıcaklık kontrolünü birleştirerek, yeniden alet kullanmadan PE ve PVC arasında hızlı geçişi destekler. Geçiş süresini ve kirlenme riskini azaltmayı amaçlayan tesislere uygundur. Ürünü Görüntüle →
Ekstrüzyon Sınıfı ve Enjeksiyon Sınıfı: Doğrudan Bir Karşılaştırma
Aşağıdaki karşılaştırma, bir kablo üretim hattını etkileyen pratik farklılıkları göstermektedir. Rakamlar PE veya PP reçine ailesini varsayar; PVC normalde MFI yerine K değerine göre derecelendirilir.
Mülkiyet
Ekstrüzyon Sınıfı
Enjeksiyon Sınıfı
Üretime Etkisi
MFI (g/10 dk)
0,3–5
8-60
Kalıptan sonra boyut kontrolü
Erime gücü
Yüksek
Düşük ila orta
Sarkmayı ve boynun içeri girmesini önler
Şişme davranışı
öngörülebilir
Büyük ölçüde değişir
Duvar kalınlığı bütünlüğü
Moleküler ağırlık dağılımı
Özelleştirilmiş, genellikle iki modlu
Daha dar
Çıktı ve istikrar dengesi
Termal stabilizatör yüklemesi
Genişletilmiş
Standart
İkamet sırasında bozulmaya karşı dayanıklıdır
Fiyat primi
Başlangıç %5 ila %15
Temel
Düşük hurda oranı primi dengeliyor
Değerler kablo ekstrüzyon bileşikleri için tipik referans aralıklarıdır. Her zaman tedarikçinin teknik veri sayfasına göre doğrulama yapın.
Uygulamada, yüzde bir ya da iki oranında daha az hurda üretilse dahi, ekstrüzyon kalitesine ilişkin prim geri kazanılmaktadır. Açılış örneğinde olduğu gibi yüzde 12'lik bir hurda olayı, herhangi bir malzeme tasarrufundan çok daha pahalıya mal olur.
Gizli Metrikler: Kablo Ekstrüzyonu için MFI'yi Doğru Okumak
Bir teknik özellik sayfasının MFI numarası, polimerin vida ve kalıp kombinasyonunuzda nasıl davrandığını değil, sabit bir yükte standart bir kalıpta nasıl aktığını açıklar. Aşağıdaki tablo, kablo yalıtımı ve kılıfına hakim olan polimerler için tipik ekstrüzyon dereceli MFI değerlerini göstermektedir. PVC, K değerine göre derecelendirildiği için dahil edilmemiştir.
AYPE 0.8
LAYPE 1.0
HDPE 0,5
PP 1,5
XLPE1.0
Ekstrüzyon dereceli kablo polimerleri için g/10 dakika cinsinden tipik erime akış indeksi. PVC, K değerine göre derecelendirilmiştir ve gösterilmemiştir.
MFI'nin arkasındaki gizli ölçüt, erime sıcaklığı kararlılığıdır. Ekstruder kalıpta eriyik sıcaklığını ±3°C dahilinde tutamazsa, doğru şekilde belirlenmiş bir kalite bile çap değişimi gösterecektir. Vida geometrisi, namlu soğutması ve yukarı akış gerilimi kontrolünün tümü bu stabiliteyi besler. Makara değişimleri boyunca sürekli çalışması gereken hatlar için, Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri Ekstruderin sabit bir yük görmesi için gerilimi ve hızı sabit tutun.
Tel ve Kabloda Ekstrüzyon Sınıfı Polimerlerin Dağılımı
Kablo üreticileri nadiren tüm polimer ailelerini eşit şekilde kullanır. Aşağıdaki dağılım tel ve kablo sektöründeki tipik tüketimi yansıtmaktadır.
PVC-%34
XLPE-%26
AYPE / LAYPE – %18
HDPE – %8
PP – %10
Diğerleri – %4
PVC, ucuz olması, doğası gereği alev geciktirici olması ve orta sıcaklıklarda işlenmesinin kolay olması nedeniyle önde gelir; bu da onu inşaat telleri ve alçak gerilim kablolarında baskın kılar. XLPE, dielektrik gücü ve daha yüksek termal değeri nedeniyle çoğu standartta yaklaşık 90°C sürekli olup, onu orta ve yüksek gerilim güç kabloları için varsayılan haline getirir. PE kaliteleri iletişim kablosu yalıtımının temel dayanağıdır ve PP, kimyasal direnç ve düşük yoğunluk nedeniyle otomotiv kablolamasında yaygınlaşmıştır.
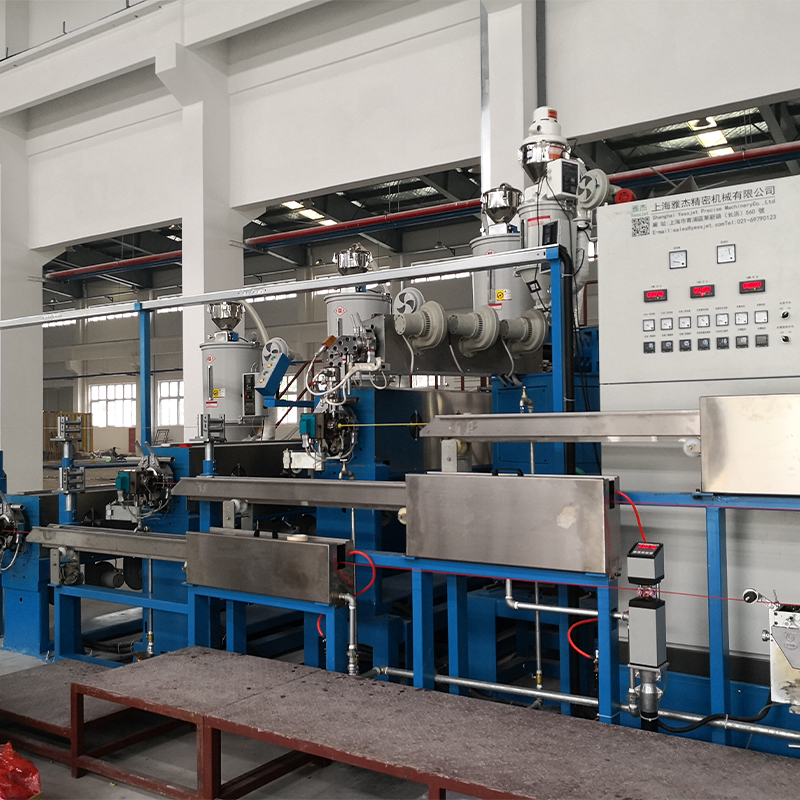
XLPE'nin işlenmesi, eriyik sıcaklığının hızlı bir şekilde düşürülmesi için kontrollü bir sıcaklık profili ve kalıptan sonra bir su oluğu gerektirir. XLPE hatlarının normalde su depolu ekstruder konfigürasyonunu kullanmasının nedeni budur.
 Kontrollü İşleme için Soğutma Suyu Tanklı XLPE/PE Kablo Ekstruderi XLPE ve PE yalıtımı için tasarlanan bu ekstruder, hızlı soğutma ve eşit kalınlık için çok bölümlü bir su deposu içerir. Güç ve iletişim kablolarında istikrarlı elektrik performansını destekleyerek eşit olmayan izolasyonu ve yavaş soğumayı giderir. Ürünü Görüntüle →
Pratik Beş Adımlı Bir Seçim Süreci
Bu iş akışı, satın alma ve süreç mühendisliğini boş bir sayfadan tahmine gerek kalmadan nitelikli bir nota dönüştürür.
Adım 1 – Spesifikasyonu tanımlayın
Gerilim sınıfını, iletken boyutunu, sürekli termal değeri, alev gereksinimini ve esneklik hedefini kaydedin. Bu, polimer alanını anında daraltır.
Adım 2 – Kısa liste reçine aileleri
Genel kaplama için PVC, güç kabloları için XLPE, iletişim yalıtımı için PE ve kimyasal direncin veya ağırlığın önemli olduğu durumlarda PP.
Adım 3 – MFI'yi vidalayıp kalıplamak için eşleştirin
Düşük MFI dereceleri daha fazla motor torkuna ve daha yüksek kesme için tasarlanmış bir vidaya ihtiyaç duyar; yüksek MFI kaliteleri daha sıkı kalıp sıcaklığı kontrolüne ihtiyaç duyar. L/D oranını ve sıkıştırma oranını kontrol edin.
Adım 4 – Kontrollü bir deneme çalıştırın
Üretim hızında çalıştırın ve en az bir saat boyunca erime sıcaklığı, kafa basıncı ve çap değişimini kaydedin. Tutarlı bir ± yüzde 1 çaplı bant pratik bir hedeftir.
Adım 5 – Pencereyi kilitleyin ve kaynağı denetleyin
Namlu sıcaklıklarını, vida hızını ve aşağı çekme oranını belgelenmiş bir prosedürle sabitleyin. IEC 60502, UL 1581 veya ilgili kablo standardına göre doğrulayın.
Ekipman denklemin diğer yarısıdır. Yeni bir tesis veya büyük bir yeniden inşa planlıyorsanız, uyumlu vida, kalıp, soğutma oluğu ve alıcıya sahip eksiksiz bir tel ve kablo ekstrüzyon hattı, farklı tedarikçilerden gelen makineler sahada monte edildiğinde ortaya çıkan uyumluluk sorunlarını ortadan kaldırır. Ekstrüzyon hattı bu aşamaları tek bir sistem olarak birleştirir.
 Uyumlu Bileşenlere Sahip Entegre Tel ve Kablo Ekstrüzyon Hattı Bu eksiksiz hat, ödeme, düzleştirme, ekstrüzyon, soğutma, baskı ve alma işlemlerini tek bir sistem olarak birleştirir. Bunu seçmek, tedarikçilerin karıştırılmasından kaynaklanan uyumluluk sorunlarını ortadan kaldırır, yeni tesisler veya büyük yeniden inşalar için güvenilir çalışma sağlar. Ürünü Görüntüle →
Kaliteyi Koruyan Bakım ve Uyumluluk Uygulamaları
Bir not yeterli hale geldiğinde, en büyük riskler seçimden işleme ve süreç disiplinine kayar.
Malzeme taşıma ve depolama
- Nem kontrolü: Düşük nem emilimine sahip polimerler bile nemli koşullarda depolandığında yüzeyde yayılma meydana gelir. Bileşikleri orijinal kapalı ambalajında saklayın ve higroskopik masterbatch'ler ve özel bileşikler için bir hazneli kurutucu kullanın.
- Sınıflar arasında temizlik: PVC'den PE veya XLPE'ye geçiş, saatler sonra siyah noktalar halinde ortaya çıkan karbonlaşmış kalıntı bırakabilir. Uyumlu bir temizleme bileşiğiyle belgelenmiş bir temizleme dizisi kullanın.
- Depolama sınırları: Torbaları yerden yüksekte istifleyin, depo sıcaklığını 30°C'nin altında tutun ve ince tanecikleri ve topaklanmayı önlemek için ilk giren ilk çıkar envanter rotasyonunu kullanın.
Uyumluluk ve izlenebilirlik
- Kısıtlanmış maddeler: RoHS ve REACH, formülasyonlar değiştiğinde periyodik yeniden testlerle birlikte, bileşik tedarikçisinden belgelenmiş madde beyanları gerektirir.
- Alev ve güvenlik standartları: UL 1581, IEC 60332 ve IEC 60754, bina ve endüstriyel kablo için seçilen ekstrüzyon sınıfının karşılaması gereken alev yayılımı ve halojen içeriği gereksinimlerini tanımlar.
- Toplu izlenebilirlik: Kalite olaylarının malzemeye, makineye ve operatöre kadar takip edilebilmesi için her üretim işlemi için polimer parti numaralarını, masterbatch partilerini ve ekstrüzyon parametrelerini kaydedin.
Ekstrüzyon sınıfı malzeme, kalıptan sonra kötü kullanım nedeniyle hala bozulabilir. Tutarsız sarma gerilimi yüzeyi aşındırır ve kaba paletleme, bitmiş makarayı ezebilir veya bozabilir. Kablo makarasının taşınması için robotik paletleme sistemleri Kontrollü, tekrarlanabilir hareketlerle kaldırma ve istiflemeyi otomatikleştirerek bu riski azaltın. Doğru polimeri disiplinli kullanımla eşleştirmek, maddi bir kararı güvenilir üretim çıktısına dönüştüren şeydir.