LANGUAGE
PVC kaplama için 380 kg/saat hıza sahip 90 mm'lik bir ekstruder, hat daha ağır dolgu yüküne sahip bir bileşik üzerinde üç vardiya çalıştığında ve operatör kalıbı, vakum pompasını veya vidayı suçladığında genellikle 330 kg/saat'e sabitlenir. Üzerinde durduğumuz çoğu spesifikasyon incelemesinde, uyumsuzluk aylar önce, bir bileşik için vida geometrisi seçildiğinde ve daha sonra hattan bir başkasını çalıştırması istendiğinde kilitlendi.
Kısa versiyon
Vidalı ekstruderler nominal tonaja göre değil bileşik ve hat hızına göre seçilir. PVC yalıtım ve kaplama, 2,5–3,5 sıkıştırma oranına sahip 20–24:1 Ö/Ü tek vidaya rahatça oturur. Yüksek hat hızında PE ve XLPE yalıtımı, yivli beslemeye, 25–30:1 L/D'ye ve erime sıcaklığını sabit tutacak bir bariyer bölümüne ihtiyaç duyar. Bu üç değişkeni eşleştirdiğinizde çap kayması ve çıktı stabilitesi şikayetlerinin çoğu, ilk bileşik tamburu açılmadan önce yanıtlanır.
Aşağıda geometrinin bir kablo hattına nasıl eşlendiği, satın alma spesifikasyonuna hangi sayıların ait olduğu ve üçüncü yılda çıktıyı sabit tutan kontroller anlatılmaktadır.
Vidanın aslında namlunun içinde ne işi var?
Tek bir vida, tek bir dönüşte üç iş yapar: soğuk granülü iletir, onu ısıtılmış varil duvarına karşı eritir ve eriyiği, duvar kalınlığını tutacak kadar sabit bir basınçta bir kırıcı plaka aracılığıyla çapraz kafaya pompalar. Her iş kendi bölgesinde yaşar ve her bölge uçuş derinliğine göre tanımlanır.
Besleme bölgesi
Derin uçuşlar, kabaca 0,12-0,18 D. Görevi hacimsel taşımadır, dolayısıyla çıktı granül yığın yoğunluğunu ve pelet şeklini takip eder. Bu, yivli bir namlunun stabilize etmek için tasarlandığı bölgedir.
Sıkıştırma bölgesi
Uçuş derinliği ilerlemeden ölçüm derinliğine doğru incelir. İkisi arasındaki oran sıkıştırma oranıdır; çok düşük ve erimemiş parçacıklar kalıba ulaşır, çok yüksek olur ve kesme ısıtması eriyiğe 15–25 °C ekler.
Ölçüm bölgesi
Sabit sığ derinlik, tipik olarak 5-8 D uzunluğunda. Pompadır ve basınç stabilitesi, çap toleransını herhangi bir aşağı akış kontrol döngüsünden daha fazla etkiler.
Kırıcı plaka ve çapraz kafa
Elek paketleri 15–30 MPa'lık karşı basınç oluşturur. Basınçlı kalıp izolasyonla, tüp kalıbı ise kaplamayla ilgilenir; vida her ikisinin de ne kadar düzenli doldurulacağına karar verir.
Aşağı yönde, hattın geri kalanı buna ayak uyduramazsa geometrinin önemi kalmaz. XLPE yalıtım hattında tel ve kablo ekstrüzyon hattı Namlu sıcaklıklarını, soğuma uzunluğunu, ırgat gerginliğini ve alma hızını tek bir ayar noktası penceresinde dengelemek zorundadır ve vida bu zincirin yalnızca ilk halkasıdır.
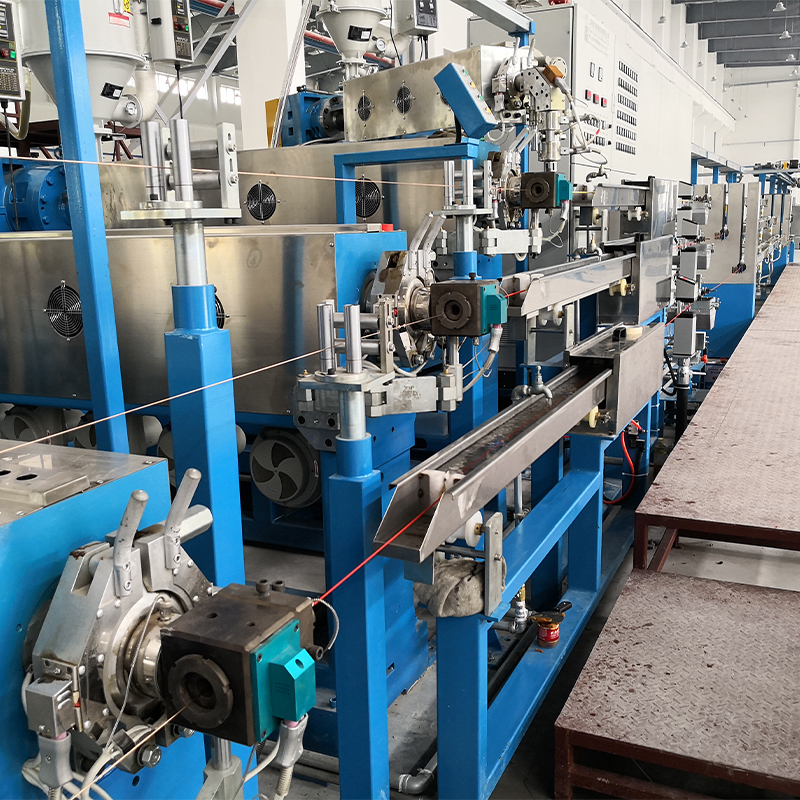 Soğutma Suyu Tanklı XLPE/PE Kablo Ekstruderi Eriyiğin yeniden işlenemeyeceği çapraz bağlı PE hatları için bu entegre ekstruder ve çok bölümlü su deposu, kontrollü soğutma ve kararlı çıkış ile sürekli yalıtımı destekler. Ürünü Görüntüle →
Çapraz bağlı PE, eriyik yeniden işlenemeyeceği için riskleri artırıyor. Uyumlu bir su oluğuna sahip özel bir PE/XLPE makinesi, eriyiği dar bir bantta tutar ve üretimin üçüncü gününde jel lekeleri olarak ortaya çıkan arıza modu olan varil içindeki erken çapraz bağlanmayı önler.
Çıkışa karar veren sayılara göre vida tasarımlarının karşılaştırılması
İki tedarikçi aynı çapı teklif ettiğinde fark L/D, sıkıştırma oranı ve ilerleme tasarımında ortaya çıkar. Aşağıdaki aralıklar, teknik inceleme sırasında en sık karşılaştırdığımız aralıklardır.
Kablo hattı spesifikasyonlarından alınan gösterge aralıkları; İmzalamadan önce daima kendi tesisinizde yapılan bir atölye testine karşı onaylayın.
Çift vidalı makineler, PVC kuru harmanlama işinde hakimdir çünkü birbirine geçen kanatlar kendi kendini siler ve tozu bir ön bileşim aşaması olmadan taşır. Yalıtım hatlarında tek vida hala erime basıncı stabilitesi ve kg/saat başına maliyet açısından avantajlıdır; bu nedenle seçim genellikle vida sayısından ziyade bileşime göre yapılır.
Veri sayfasının dışarıda bıraktığı şey: çıktının sessizce nereye gittiği
İsim plakası çıkışı yeni bir vida, temiz bir elek paketi ve oturmuş bir besleme boğazı ile ölçülür. Gerçek hatlar beş öngörülebilir yerde verimi kaybeder ve bunlardan yalnızca biri motordur.
%14
Uçuş izni
%9
Ekran paketi sürünmesi
%7
Kalıp kısıtlaması
%6
Boğaz kayması
%4
Isıtıcı bant
90 mm'lik bir yalıtım hattında iki yıllık bir pencerede ölçülen gösterge niteliğindeki üretim kaybı katkısı.
Uçuş izni sessiz olanıdır. 90 mm'lik yeni bir vida genellikle 0,20–0,30 mm radyal açıklıkta çalışır; Yaklaşık 0,45 mm'yi geçtikten sonra eriyik katlar üzerinden geri kayar, çıktı düşer ve eriyik sıcaklığı aynı ayar noktalarında yükselir. Hiçbir şey alarm vermediğinden, düşüşün sorumlusu bileşime atılıyor. Elek paketi basınç kayması da aynı şekilde gizlenir: kesici plaka boyunca artan diferansiyel basınç değeri, pompanın olması gerekenden daha fazla çalıştığına dair ilk uyarıdır.
Bu makineler kablo üretiminde nerede bulunuyor?
Tedarik ettiğimiz kablo tesisleri genelinde, aşağıdaki bölüm ekstruder kapasitesinin gerçekte makine boyutundan ziyade son ürüne göre nasıl dağıtıldığını yansıtmaktadır.
PVC izolasyon ve kaplama — %38
PE ve XLPE güç kablosu — %31
LSZH ve yangına dayanıklı — %14
LAN ve iletişim — %11
Özel ve köpük – %6
Uygulama önemlidir çünkü hattın durduğunda yapması gerekenleri değiştirir. Kaplama hatları, makara değişimi için kısa bir durmayı tolere eder; ince telli ve LAN hatları bunu yapmaz ve işte burada Sürekli ekstrüzyon hatları için akümülatör ve dansçı sistemleri Aşağı yöndeki makara değiştirilirken bir kablo tamponu ve sabit bir gerilim tutarak yerlerini alırlar.
Vidalı ekstruderin belirlenmesi: beş adımlı kontrol
İşletmeye alındıktan sonra hayatta kalan bir satın alma spesifikasyonu genellikle aynı karar sırasını takip eder.
Adım 1 — Bileşiği tonajdan önce sabitleyin
Erime endeksini, dolgu yükünü, izin verilen erime sıcaklığı tavanını ve duvar kalınlığı aralığını kaydedin. Veri sayfasında benzer görünen iki bileşik, sıkıştırma oranında 4:1 fark gerektirebilir.
Adım 2 – Boyut çıktısı isim plakasında değil, kalıpta
Maksimum hat hızınızda çapraz kafada gereken kg/saat'i alın ve bileşik değişimi ve vida aşınması için %15 boşluk payı ekleyin.
Adım 3 — Yem tasarımına karar verin
Yivli besleme, serbest akışlı PE granülleriyle istikrarlı çıktı satın alır; pürüzsüz delik, yeniden taşlama ve hafif PVC karışımları için daha bağışlayıcıdır.
Adım 4 — Tahrik ve dişli kutusunu kontrol edin
Hız aralığının alt ucundaki tork eğrisini ve sabit durum yüküne değil, durmuş bir elek paketine dayanabilecek bir dişli kutusu servis faktörünü isteyin.
Adım 5 — Kabul testini yazın
Kaydedilen erime sıcaklığı, çap toleransı, kWh/kg cinsinden spesifik enerji ve devir öncesinde vida çıkarma ölçümü ile bileşiğinizde sürekli dört saat.
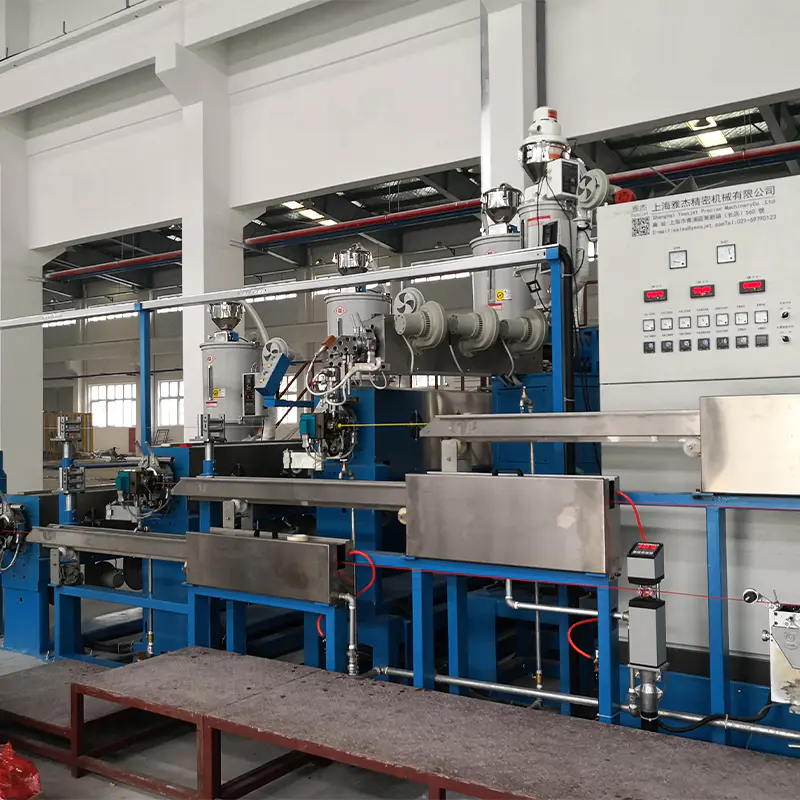 Tam Otomatik PE/PVC Yüksek Performanslı Kablo Ekstrüzyon Sistemi Yeni bir PE/PVC kablo hattı planlanırken bu entegre sistem, manuel müdahaleyi azaltmak için otomatik ödeme, hassas ekstrüzyon, soğutma, çekme ve alma işlemlerini kapsar. Ürünü Görüntüle →
Tek bir makinenin değiştirilmesi yerine yeni bir hattın planlandığı durumlarda, faydalı soru, arayüzlerin (varil sıcaklıkları, ırgat gerilimi, sarma ve paletleme) kime ait olduğudur, çünkü çoğu rampa gecikmesinin kaynağı uyumsuz devir teslimlerdir.
Vidayı dürüst tutmak: bakım ve uyumluluk
- Her 12 ayda bir radyal uçuş açıklığını ve namlu aşınmasını ölçün; Bunu devreye alma değerine göre kaydedin, böylece mutlak sayı değil eğilim değişim işlemini tetikler.
- Her vardiyada erime sıcaklığını ve elek paketi diferansiyel basıncını kaydedin. Bir hafta boyunca 2 MPa'lık bir artış, kontrol hatası değil, bloke olmuş bir pakettir.
- Isıtıcı bantlarını takım halinde değiştirin. Zayıf bir bant, yalıtımda erimemiş bir çizgi olarak ortaya çıkan bir soğuk nokta oluşturur.
- Namluyu kuru çalıştırmak yerine bir sonraki çalıştırmaya uygun bir bileşikle temizleyin; Uçuşları çarpıtan şey termal bisiklettir.
- Belgeleri gönderdiğiniz pazarla aynı hizada tutun: tanınmış makine standartlarına uygun elektrik güvenliği ve korumanın yanı sıra kablo partisine göre izlenebilir malzeme ve süreç kayıtları.
Bunların hiçbiri egzotik değildir ve spesifikasyona göre planlandığında hiçbiri pahalı değildir. Pahalı versiyon ise ikinci yılda vidanın, besleme boğazının ve elek paketinin her birinin farklı bir varsayıma göre farklı bir kişi tarafından seçildiğini keşfetmektir.
Pratik çıkarım: Vidayı bileşik hat sisteminin uyumlu bir parçası olarak ele alın, L/D'yi, sıkıştırma oranını, besleme tasarımını ve uçuş açıklığını yazılı olarak belirtin ve makine işten ayrılmadan önce dördünü de test edin. Bu, on yıl boyunca 350 kg/saat kapasiteli bir hattı, her on sekiz ayda bir yeni vidaya ihtiyaç duyan bir hattan ayıran şeydir.